

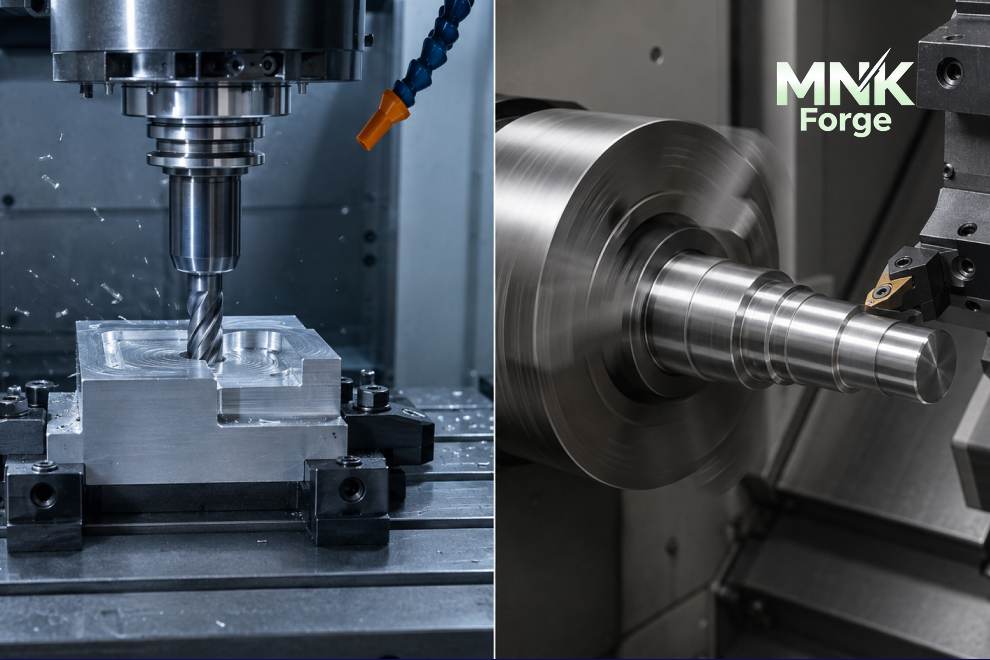
فرز CNC و تراش CNC دو روش پرکاربرد در ماشینکاری دقیق هستند. هر دو روش با کمک کنترل عددی رایانهای، عملیات برادهبرداری را با دقت و تکرارپذیری بالا انجام میدهند؛ اما سازوکار حرکت، نوع ابزار و شکل قطعاتی که تولید میکنند یکسان نیست. مهمترین تفاوت فرز CNC و تراش CNC این است که در تراشکاری، قطعه حول محور خود میچرخد و ابزار به آن نزدیک میشود؛ در فرزکاری، معمولاً ابزار برش میچرخد و روی قطعهای که روی میز مهار شده حرکت میکند.
این تفاوت ساده، انتخاب میان دو روش را تعیین میکند. قطعات استوانهای مانند شفت، بوش و پین معمولاً برای تراش CNC مناسبترند؛ در مقابل، قطعات منشوری، سطوح تخت، شیارها، حفرهها و فرمهای چندوجهی بیشتر با فرز CNC ساخته میشوند. در ادامه، فرق فرز و تراش CNC را از جنبههای فنی، اقتصادی و کاربردی بررسی میکنیم.
اگر میخواهید ابتدا با اصول این فرایند آشنا شوید، مطالعه مقاله ماشینکاری CNC میتواند دید کاملتری درباره نحوه عملکرد دستگاههای CNC ارائه دهد.
فرز CNC چیست و چگونه کار میکند؟
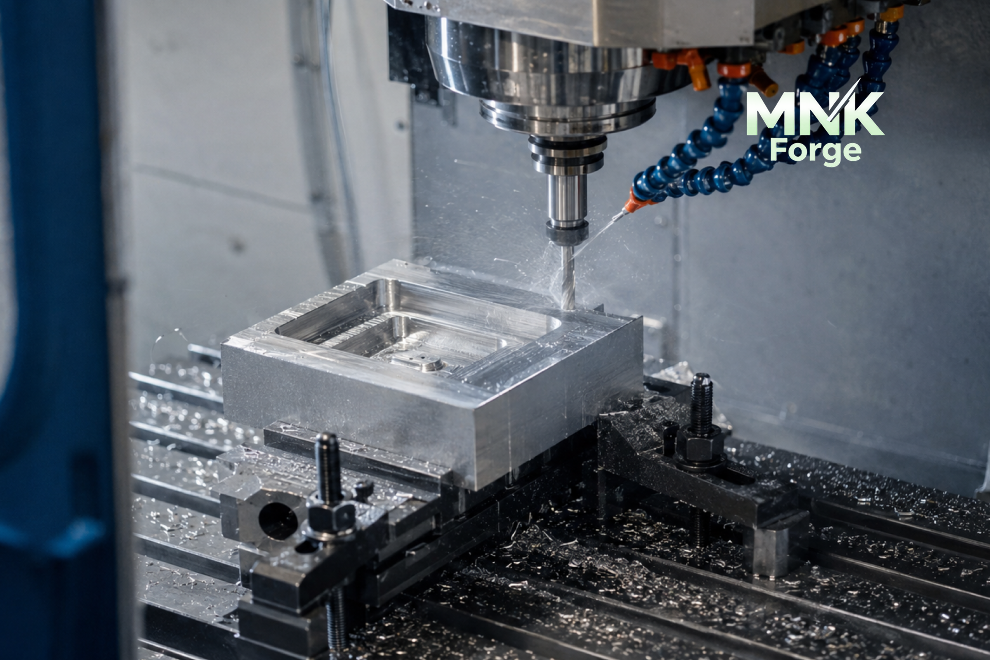
فرز CNC دستگاهی است که با چرخاندن ابزار برش و حرکت کنترلشده آن نسبت به قطعه، ماده اضافی را حذف میکند. قطعه کار روی میز دستگاه یا داخل فیکسچر بسته میشود و ابزار میتواند در محورهای مختلف حرکت کند. دستگاههای سهمحور عملیات متداول را در محورهای X، Y و Z انجام میدهند؛ دستگاههای چهار و پنجمحور نیز امکان دسترسی به زوایای بیشتر و ساخت هندسههای پیچیدهتر را فراهم میکنند.
عملیات رایج فرزکاری CNC عبارتاند از:
- ایجاد سطح صاف و پله
- شیارزنی و پاکتتراشی
- سوراخکاری، برقوکاری و قلاویزکاری
- ایجاد فرمها و کانتورهای دوبعدی یا سهبعدی
- ماشینکاری قطعات چندوجهی و سطوح زاویهدار
فرز CNC زمانی انتخاب مناسبی است که قطعه دارای سطوح تخت، گوشه، شیار، حفره یا جزئیات هندسی متنوع باشد. قالبها، صفحات ماشینکاریشده، براکتها، پوستهها و بسیاری از قطعات صنعتی با این روش تولید میشوند.
تراش CNC چیست و چگونه کار میکند؟
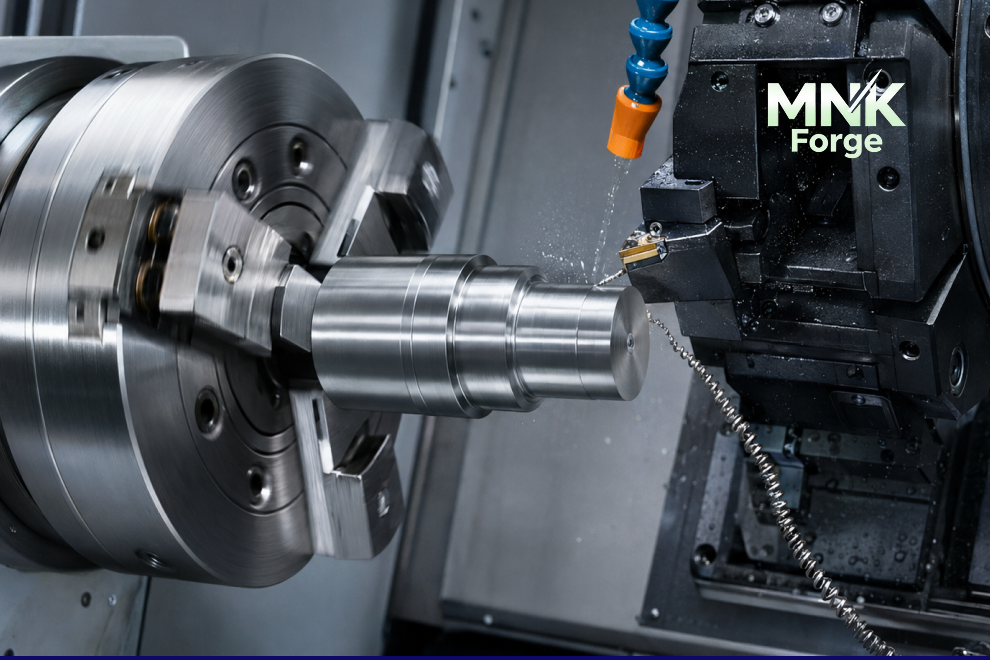
در تراش CNC، قطعه داخل سهنظام، کولت یا سامانه نگهدارنده دیگری بسته میشود و با سرعت مشخص حول محور اصلی میچرخد. ابزار تراش با حرکت طولی یا عرضی، لایههای اضافی را از سطح قطعه برمیدارد. به همین دلیل، این روش برای ساخت قطعاتی که تقارن دورانی دارند بسیار کارآمد است.
مهمترین عملیات تراشکاری CNC شامل موارد زیر است:
- روتراشی و کاهش قطر
- پیشانیتراشی
- سوراخکاری و داخلتراشی
- شیارزنی و برش
- رزوهزنی داخلی و خارجی
- ایجاد مخروط و فرمهای محوری
شفت، محور، بوش، پین، پیچ، مهرههای خاص و قطعات حلقوی از نمونههای متداول محصولات تراش CNC هستند. برخی دستگاههای تراش پیشرفته به ابزار زنده و محورهای اضافی مجهزند و میتوانند بخشی از عملیات فرزکاری را نیز بدون جابهجایی قطعه انجام دهند.
جدول مقایسه فرز CNC و تراش CNC
| معیار مقایسه | فرز CNC | تراش CNC |
|---|---|---|
| حرکت اصلی | ابزار برش میچرخد | قطعه کار میچرخد |
| شکل مناسب قطعه | منشوری، تخت، چندوجهی و فرم آزاد | استوانهای، مخروطی و دارای تقارن دورانی |
| عملیات شاخص | کفتراشی، شیارزنی، پاکتتراشی و کانتورزنی | روتراشی، پیشانیتراشی، داخلتراشی و رزوهزنی |
| نحوه مهار قطعه | معمولاً روی میز یا فیکسچر | معمولاً داخل سهنظام یا کولت |
| محورهای متداول | سه، چهار یا پنج محور | دو محور اصلی؛ در مدلهای پیشرفته محورهای بیشتر |
| تولید قطعات گرد | امکانپذیر، اما همیشه اقتصادی نیست | سریع و مناسب |
| تولید سطوح تخت و هندسه پیچیده | انعطافپذیری بالا | در دستگاه ساده محدودتر |
| نمونه قطعه | قالب، براکت، صفحه و پوسته | شفت، بوش، پین و اتصال رزوهدار |
تفاوت فرز CNC و تراش CNC از نظر حرکت ابزار و قطعه
در تراشکاری، حرکت دورانی قطعه همان حرکت اصلی برش است. ابزار معمولاً روی مسیرهای خطی حرکت میکند و قطر، طول یا شکل محوری قطعه را تغییر میدهد. این آرایش باعث میشود سطوح گرد با سرعت و یکنواختی مناسبی تولید شوند.
در فرزکاری، ابزار چندلبه با سرعت بالا میچرخد و با حرکت در راستای محورهای دستگاه، از نقاط مختلف قطعه براده برمیدارد. میز یا خود قطعه نیز ممکن است بسته به ساختار ماشین حرکت یا دوران داشته باشد. بنابراین فرز CNC آزادی بیشتری برای ایجاد سطوح، شیارها و فرمهای پیچیده دارد.
تفاوت از نظر شکل و هندسه قطعه
هندسه قطعه معمولاً مهمترین معیار انتخاب است. اگر سطح غالب قطعه با دوران یک پروفیل حول محور مرکزی ساخته شود، تراش CNC گزینه طبیعیتری است. برای مثال، قطرهای پلهای یک شفت یا سوراخ داخلی یک بوش با تراشکاری سریعتر و سادهتر ایجاد میشود.
اگر قطعه دارای وجوه متعدد، سوراخهایی در موقعیتهای مختلف، پاکت، شیار یا سطح سهبعدی باشد، فرز CNC انتخاب مناسبتری است. البته مرز میان این دو روش مطلق نیست. مراکز تراش مجهز به ابزار زنده میتوانند شیار یا سوراخ خارج از محور ایجاد کنند و مراکز فرز دارای میز گردان نیز قادر به ماشینکاری بعضی سطوح استوانهای هستند.
تفاوت دقت فرز CNC و تراش CNC
نمیتوان بدون درنظرگرفتن دستگاه، جنس، ابعاد، ابزار، فیکسچر و شرایط فرایند گفت که یکی از این دو روش همیشه دقیقتر است. هر دو میتوانند قطعات دقیق و تکرارپذیر تولید کنند. بااینحال، تراش برای کنترل قطر، هممحوری و گردی قطعات دورانی معمولاً مسیر مستقیمتر و تنظیم سادهتری دارد. فرز CNC نیز برای کنترل موقعیت سوراخها، تختی سطوح و هندسههای چندوجهی مناسب است.
دقت نهایی به عواملی مانند موارد زیر وابسته است:
- صلبیت و سلامت دستگاه
- کیفیت ابزار و میزان سایش آن
- روش بستن و ترازکردن قطعه
- پارامترهای برش و برنامهنویسی
- انبساط حرارتی قطعه و ماشین
- تعداد دفعات باز و بستهکردن قطعه
هرچه قطعه در یک بار بستن کاملتر ماشینکاری شود، احتمال خطای ناشی از تنظیم مجدد کاهش پیدا میکند.
تفاوت سرعت تولید و هزینه
برای قطعهای با هندسه دورانی، تراش CNC معمولاً زمان سیکل کوتاهتر و هزینه کمتری دارد؛ زیرا حرکت ماشین با فرم قطعه هماهنگ است و بسیاری از قطرها و پلهها در یک بار بستن ایجاد میشوند. استفاده از میلگرد نیز میتواند تغذیه مواد اولیه را در تولید سری آسان کند.
فرز CNC برای قطعات چندسطحی و پیچیده مزیت دارد، اما تعداد ابزارها، مسیرهای برش و دفعات تنظیم میتواند زمان ساخت را افزایش دهد. در مقابل، استفاده از ماشین چهار یا پنجمحور ممکن است با کاهش تعداد ستاپها، زمان کل و خطای اپراتوری را کم کند.
هزینه نهایی تنها به نوع دستگاه وابسته نیست. تیراژ، زمان برنامهنویسی، قیمت مواد اولیه، حجم برادهبرداری، تلرانسها، کیفیت سطح، ابزار مصرفی و کنترل کیفیت همگی مؤثرند. برای برآورد واقعی باید نقشه فنی یا مدل سهبعدی قطعه بررسی شود.
مزایا و محدودیتهای فرز CNC
مزایای فرز CNC
- مناسب برای هندسههای متنوع و پیچیده
- امکان ماشینکاری چند سطح و چند محور
- قابلیت اجرای چند عملیات با تعویض خودکار ابزار
- مناسب برای نمونهسازی و تولید قطعات اختصاصی
- امکان ساخت سطوح دوبعدی و سهبعدی دقیق
محدودیتهای فرز CNC
- برای برخی قطعات کاملاً گرد، کندتر یا پرهزینهتر از تراش است
- فیکسچر و روش مهار قطعه میتواند پیچیده باشد
- برنامهنویسی قطعات چندمحور به تخصص و زمان بیشتری نیاز دارد
- دسترسی ابزار به حفرههای عمیق یا گوشههای داخلی محدودیت دارد
مزایا و محدودیتهای تراش CNC
مزایای تراش CNC
- سرعت بالا در تولید قطعات استوانهای
- کنترل مناسب قطر، گردی و هممحوری
- امکان اجرای چند عملیات محوری در یک ستاپ
- مناسب برای تولید سری قطعات از میلگرد
- کیفیت سطح مناسب روی سطوح دورانی با انتخاب درست ابزار و پارامترها
محدودیتهای تراش CNC
- تراشهای ساده برای هندسههای غیرمحوری انعطاف کمتری دارند
- ساخت سطوح تخت یا حفرههای جانبی ممکن است به دستگاه مجهزتر نیاز داشته باشد
- قطعات نامتقارن یا بسیار منشوری معمولاً گزینه مناسبی برای تراش نیستند
چه زمانی فرز CNC را انتخاب کنیم؟
فرز CNC معمولاً انتخاب بهتری است اگر:
- قطعه بیشتر از سطوح تخت یا چندوجهی تشکیل شده است؛
- شیار، پاکت، سوراخهای متعدد یا سطوح زاویهدار دارد؛
- هندسه سهبعدی یا فرم آزاد در نقشه دیده میشود؛
- لازم است چند سمت قطعه با دقت موقعیتی ماشینکاری شود؛
- قطعه از بلوک، صفحه یا قطعه ریختگی اولیه ساخته میشود.
چه زمانی تراش CNC را انتخاب کنیم؟
تراش CNC معمولاً گزینه مناسبتری است اگر:
- قطعه حول یک محور تقارن دارد؛
- قطرهای داخلی یا خارجی دقیق دارد؛
- شکل اصلی قطعه شفت، بوش، پین، رینگ یا مخروط است؛
- رزوه، شیار محیطی یا پلههای محوری بخش اصلی طراحی هستند؛
- تولید سری از میلگرد موردنظر است.
آیا یک قطعه به هر دو فرایند نیاز دارد؟
بله. بسیاری از قطعات صنعتی ترکیبی از ویژگیهای دورانی و غیر دورانی دارند. برای نمونه، یک شفت ممکن است ابتدا با تراش CNC به قطر و طول نهایی برسد و سپس جای خار، سطح تخت یا سوراخ جانبی آن با فرز CNC ایجاد شود. این قطعات را میتوان با انتقال میان دو دستگاه یا با استفاده از دستگاههای چندوظیفهای مانند تراش-فرز تولید کرد.
انتخاب روش تولید باید بر اساس کل فرایند انجام شود، نه فقط یک ویژگی قطعه. گاهی استفاده از دو دستگاه معمولی اقتصادیتر است و گاهی تکمیل قطعه در یک ماشین چندمحوره، دقت و سرعت بهتری ایجاد میکند.
چگونه روش مناسب ماشینکاری را انتخاب کنیم؟
پیش از انتخاب دستگاه، این موارد را بررسی کنید:
- هندسه غالب قطعه: دورانی است یا منشوری و چندوجهی؟
- ابعاد و جنس: ظرفیت دستگاه، توان اسپیندل و ابزار مناسب را تعیین میکنند.
- تلرانس و کیفیت سطح: تلرانسهای سختگیرانه ممکن است به فرایند تکمیلی یا ستاپ ویژه نیاز داشته باشند.
- تیراژ: روش اقتصادی برای نمونه اولیه الزاماً بهترین روش تولید انبوه نیست.
- ویژگیهای جانبی: سوراخ خارج از مرکز، جای خار یا سطح تخت میتواند نیاز به عملیات دوم ایجاد کند.
- تعداد ستاپها: کاهش دفعات بستن قطعه معمولاً به حفظ دقت موقعیتی کمک میکند.
- هزینه کل: زمان برنامهنویسی، ابزار، فیکسچر، ماشینکاری و بازرسی باید با هم سنجیده شوند.
ارائه نقشه دوبعدی دارای تلرانس، مدل سهبعدی، جنس، تیراژ و کیفیت سطح موردنظر به متخصص ماشینکاری، مسیر انتخاب را دقیقتر میکند.
جمعبندی تفاوت فرز CNC و تراش CNC
اصلیترین تفاوت فرز CNC و تراش CNC در حرکت اصلی برش و نوع هندسه مناسب هر دستگاه است. در فرز CNC ابزار میچرخد و برای ایجاد سطوح تخت، شیارها، حفرهها و فرمهای پیچیده مناسب است. در تراش CNC قطعه میچرخد و این روش برای ساخت سریع و دقیق قطعات استوانهای و متقارن حول محور کاربرد دارد.
هیچیک از این دو روش بهطور مطلق بر دیگری برتری ندارد. انتخاب درست به شکل قطعه، جنس، تلرانس، تیراژ و بودجه بستگی دارد. در قطعات ترکیبی نیز ممکن است استفاده از هر دو فرایند یا یک دستگاه تراش-فرز بهترین نتیجه را ایجاد کند. برای انتخاب مطمئن، بهتر است پیش از تولید، فایل سهبعدی و نقشه فنی قطعه از نظر امکان ساخت و تعداد مراحل ماشینکاری بررسی شود.
پرسشهای متداول
فرق اصلی فرز CNC و تراش CNC چیست؟
در تراش CNC قطعه کار میچرخد و ابزار روی آن برادهبرداری میکند؛ در فرز CNC معمولاً ابزار برش میچرخد و نسبت به قطعه حرکت میکند. تراش برای قطعات گرد و فرز برای قطعات منشوری و هندسههای متنوع مناسبتر است.
فرز CNC دقیقتر است یا تراش CNC؟
دقت به نوع و وضعیت دستگاه، ابزار، فیکسچر، جنس و شرایط برش بستگی دارد. تراش برای ویژگیهایی مانند قطر و هممحوری قطعات گرد مناسبتر است و فرز برای موقعیت سوراخها، سطوح تخت و فرمهای چندوجهی کاربرد بیشتری دارد.
آیا با فرز CNC میتوان قطعه گرد ساخت؟
بله؛ بهویژه با محور چهارم یا میز گردان میتوان برخی قطعات و سطوح گرد را فرزکاری کرد. بااینحال، اگر هندسه اصلی قطعه دورانی باشد، تراش CNC معمولاً سریعتر و اقتصادیتر است.
آیا دستگاه تراش CNC قابلیت فرزکاری دارد؟
تراشهای ساده قابلیت فرزکاری کامل ندارند، اما دستگاههای مجهز به ابزار زنده، محور C یا محور Y میتوانند عملیاتی مانند سوراخکاری جانبی، ایجاد سطح تخت و شیارزنی را انجام دهند.
برای ساخت شفت، فرز بهتر است یا تراش؟
برای شکل اصلی شفت معمولاً تراش CNC انتخاب مناسبتری است. اگر شفت جای خار، سوراخ جانبی یا سطح تخت داشته باشد، ممکن است پس از تراشکاری به عملیات فرز نیز نیاز پیدا کند.
کدام روش هزینه کمتری دارد؟
پاسخ به هندسه، تیراژ، جنس، تلرانس و تعداد ستاپها بستگی دارد. برای قطعات ساده و دورانی، تراش اغلب اقتصادیتر است؛ برای قطعات چندوجهی یا دارای حفره و شیارهای متعدد، فرز CNC مسیر مناسبتری ارائه میدهد.

[…] و تراش نیز باید براساس هندسه قطعه انجام شود. در مقاله تفاوت فرز CNC و تراش CNC این موضوع بهصورت جداگانه بررسی شده […]