

دو قطعه ممکن است جنس و ابعاد تقریباً یکسانی داشته باشند، اما مسیرهای تولید متفاوتی را طی کنند. چند مرحله تراشکاری برای قطعه اول کافی است؛ قطعه دوم به فرزکاری، وایرکات و سنگزنی نیاز دارد. محل سوراخها، فرم گوشههای داخلی، کیفیت سطح، تلرانسها و تعداد دفعات بستن قطعه روی دستگاه، این تفاوت را ایجاد میکنند.
به همین دلیل، هنگام ارسال نقشه برای استعلام قیمت، نباید فقط پرسید: «این قطعه را با CNC میسازید؟» ابتدا باید فرایند CNC مناسب قطعه را انتخاب کرد.
انتخاب نادرست روش ساخت، علاوه بر افزایش هزینه، دسترسی ابزار به برخی قسمتها را محدود میکند و دقت نهایی را کاهش میدهد. همچنین، باز و بستهکردن مکرر قطعه ممکن است موقعیت دقیق آن را تغییر دهد. شناخت انواع ماشینکاری CNC کمک میکند این مشکلات را پیش از ورود پروژه به کارگاه تشخیص دهید.
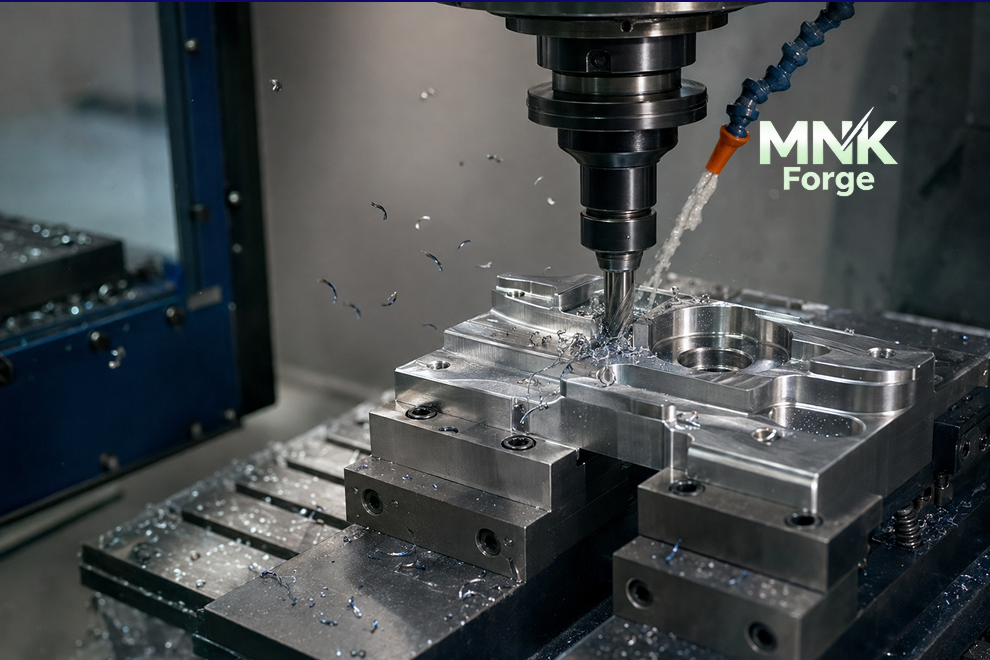
ماشینکاری CNC دقیقاً چه کاری انجام میدهد؟
در ماشینکاری CNC، مسیر حرکت ابزار و شرایط برش از قبل در برنامه دستگاه تعریف میشود. دستگاه میداند ابزار از کجا حرکت کند، تا چه عمقی وارد قطعه شود و هر مرحله را با چه سرعت و پیشروی انجام دهد.
اما این تعریف نباید این تصور را ایجاد کند که دستگاه تمام تصمیمها را میگیرد. پیش از شروع کار، هنوز چند انتخاب مهم باقی میماند:
- قطعه خام چگونه روی دستگاه بسته شود؟
- عملیات از کدام سطح آغاز شود؟
- چه ابزاری برای هر بخش مناسب است؟
- کدام سطوح باید در یک مرحله ماشینکاری شوند؟
- قطعه چند بار به تغییر موقعیت نیاز دارد؟
- کنترل ابعادی در چه مرحلهای انجام شود؟
اگر همین تصمیمهای اولیه درست گرفته نشوند، برنامه دقیق دستگاه نیز الزاماً به قطعهای دقیق منتهی نمیشود.
برای نمونه، اگر دو سوراخ نسبت به یکدیگر موقعیت حساسی داشته باشند، بهتر است تا حد امکان در یک بار بستن قطعه ایجاد شوند. باز کردن قطعه و بستن دوباره آن برای اجرای سوراخ دوم، یک خطای تنظیم تازه وارد فرایند میکند. این نکته در ساخت قطعات مونتاژی، صفحات قالب و جیگ و فیکسچر اهمیت زیادی دارد.
انواع ماشینکاری CNC فقط به فرز و تراش محدود نمیشود
وقتی از CNC صحبت میشود، معمولاً فرز و تراش اولین روشهایی هستند که به ذهن میرسند. این دو فرایند بخش بزرگی از قطعات صنعتی را تولید میکنند، اما همیشه برای تکمیل قطعه کافی نیستند.
قطعهای که گوشه داخلی تیز دارد، ممکن است به وایرکات نیاز داشته باشد. برای ایجاد حفرهای باریک و عمیق در فولاد سختکاریشده شاید اسپارک انتخاب مناسبتری باشد. سطحی که دقت ابعادی و کیفیت نهایی بالایی میخواهد نیز ممکن است پس از فرز یا تراش، سنگزنی شود.
روشهای اصلی ماشینکاری CNC عبارتاند از:
- فرزکاری CNC
- تراشکاری CNC
- سوراخکاری و بورینگ
- سنگزنی CNC
- وایرکات
- اسپارک یا EDM
- ماشینکاری ترکیبی فرز و تراش
در عمل، انتخاب همیشه میان یکی از این روشها نیست. بسیاری از قطعات با ترکیب دو یا چند فرایند ساخته میشوند.
فرض کنید قرار است یک بوش فلنجدار تولید شود که روی محیط فلنج آن چند سوراخ قرار دارد. قطرهای داخلی و خارجی را میتوان با تراش ایجاد کرد، اما سوراخهای روی فلنج به عملیات فرز یا سوراخکاری جداگانه نیاز دارند. اگر دستگاه تراش ابزار زنده داشته باشد، احتمال دارد هر دو بخش بدون انتقال قطعه به دستگاه دیگر انجام شوند. در غیر این صورت، قطعه بعد از تراشکاری وارد مرحله دوم خواهد شد.
فرزکاری CNC؛ انتخاب رایج برای قطعات چندوجهی
اگر قطعه دارای سطح تخت، شیار، حفره، پله یا سوراخهایی در موقعیتهای مختلف باشد، معمولاً فرزکاری یکی از اولین گزینههای ساخت است.
در فرز CNC، قطعه روی میز یا فیکسچر بسته میشود و ابزار در حال چرخش، متریال اضافی را برمیدارد. ابزار میتواند روی سطح حرکت کند، وارد عمق قطعه شود یا یک مسیر منحنی را دنبال کند. به همین دلیل، از یک صفحه ساده تا بدنه پیچیده تجهیزات را میتوان با این روش ساخت.
فرزکاری در تولید این قطعات زیاد دیده میشود:
- صفحات و اجزای قالب
- جیگها و فیکسچرهای مونتاژ
- پایهها و نگهدارندههای صنعتی
- بلوکهای هیدرولیک
- بدنه ماشینآلات
- محفظه تجهیزات
- قطعات دارای شیار یا حفره
- قطعات با فرمهای سهبعدی
با این حال، صرفاً تخت بودن قطعه به این معنا نیست که تولید آن ساده است. یک صفحه فلزی ممکن است چند سوراخ و شیار معمولی داشته باشد و در مدت کوتاهی آماده شود. صفحهای دیگر با ابعاد مشابه، اگر حفره عمیق، دیواره نازک یا تلرانس موقعیت بسته داشته باشد، به ابزارگذاری و ترتیب عملیات بسیار دقیقتری نیاز دارد.
گوشههای داخلی؛ جزئیاتی که گاهی نادیده گرفته میشوند
ابزار فرز مقطع گرد دارد. بنابراین هنگام ساخت یک حفره، گوشه داخلی کاملاً تیز ایجاد نمیکند و شعاعی متناسب با قطر ابزار باقی میماند.
اگر طراح بدون نیاز واقعی، گوشه داخلی تیز در نظر گرفته باشد، ساخت قطعه با فرز معمولی ممکن نیست یا باید عملیات دیگری به فرایند اضافه شود. در بسیاری از قطعات، ایجاد یک شعاع کوچک در گوشه یا استفاده از فضای آزاد ابزار، مشکل را بدون تأثیر بر عملکرد قطعه حل میکند.
همین اصلاح ساده میتواند:
- زمان ماشینکاری را کاهش دهد؛
- امکان استفاده از ابزار مقاومتر را فراهم کند؛
- احتمال شکستن ابزار را کمتر کند؛
- هزینه ساخت را پایین بیاورد.
به همین دلیل، بررسی قابلیت ساخت نقشه پیش از تولید اهمیت دارد؛ مخصوصاً زمانی که قطعه برای نخستین بار ساخته میشود یا نقشه آن از روی یک نمونه موجود استخراج شده است.
تراشکاری CNC؛ وقتی فرم اصلی قطعه حول یک محور شکل میگیرد
شفت، بوش، پین و رینگ یک ویژگی مشترک دارند: بخش اصلی هندسه آنها با دوران حول یک محور ایجاد میشود. برای چنین قطعاتی، تراش CNC معمولاً انتخاب طبیعیتری است.
در تراشکاری، قطعه داخل سهنظام یا ابزار نگهدارنده بسته میشود و میچرخد. ابزار با نزدیک شدن به سطح قطعه، قطر بیرونی، سوراخ داخلی، شیار، رزوه یا فرم موردنظر را ایجاد میکند.
تراش CNC بیشتر برای ساخت قطعاتی مانند موارد زیر استفاده میشود:
- شفت و محور
- بوش و پین
- فلنجهای گرد
- غلتک
- رینگ
- اتصالات رزوهای
- قطعات مخروطی
- اجزای پلهدار و استوانهای
- قطعات دوار ماشینآلات
البته گرد بودن قطعه به این معنا نیست که تمام عملیات آن با تراش انجام میشود. شفتی را در نظر بگیرید که روی انتهای آن جای خار یا چند سوراخ جانبی دارد. قطرها و رزوهها روی دستگاه تراش ایجاد میشوند، اما جای خار و سوراخهای جانبی ممکن است به فرزکاری نیاز داشته باشند.
در چنین پروژهای، تعداد دفعات انتقال و بستن قطعه اهمیت پیدا میکند. هر بار جابهجایی، علاوه بر افزایش زمان تولید، میتواند بر هممحوری و موقعیت اجزای مختلف اثر بگذارد.
تفاوت فرز و تراش CNC در عمل چیست؟
سادهترین پاسخ این است: در فرزکاری ابزار میچرخد و در تراشکاری قطعه. اما هنگام انتخاب روش ساخت، شکل غالب قطعه معیار مهمتری است.
| اگر ویژگی اصلی قطعه این باشد | روش محتمل |
|---|---|
| قطرهای داخلی و خارجی | تراش CNC |
| شفت، بوش یا قطعه متقارن | تراش CNC |
| سطح تخت، شیار یا پاکت | فرز CNC |
| سوراخ روی چند وجه قطعه | فرز CNC |
| قطعه گرد با شیار جانبی | ترکیب تراش و فرز |
| قطعه دوار با سوراخهای محیطی | تراش مجهز به ابزار زنده یا دو مرحله تراش و فرز |
این جدول فقط نقطه شروع است. ابعاد قطعه، دقت موردنیاز، تعداد سفارش و تجهیزات موجود در کارگاه میتوانند تصمیم نهایی را تغییر دهند.
برای مثال، ممکن است ساخت یک قطعه گرد در تعداد کم با فرز امکانپذیر باشد، اما همین روش برای تولید سری آن زمان زیادی بگیرد. از طرف دیگر، تهیه فیکسچر یا ابزار ویژه برای تیراژ یک یا دو عدد همیشه صرفه اقتصادی ندارد.
سوراخکاری؛ همان جایی که نقشه ساده، دردسرساز میشود
گاهی نقشه قطعه در نگاه اول کار پیچیدهای ندارد؛ یک صفحه، چند سوراخ و شاید دو شیار. اما وقتی ابعاد را دقیقتر بررسی میکنیم، مشخص میشود یکی از سوراخها عمق زیادی دارد، دیگری باید دقیقاً با قطعه مقابل همراستا باشد و دو سوراخ نیز در داخل قطعه به یکدیگر میرسند. از همینجا روش ساخت تغییر میکند.
برای سوراخ عبور پیچ معمولاً متهکاری کافی است. ولی سوراخی که پین داخل آن قرار میگیرد را نمیتوان با همان نگاه ساخت. قطر و موقعیت این سوراخ روی مونتاژ اثر میگذارد و ممکن است بعد از متهکاری به برقو یا بورینگ نیاز داشته باشد.
در سوراخهای عمیق، مشکل فقط رسیدن مته به انتهای کار نیست. براده باید از مسیر خارج شود. اگر براده داخل سوراخ جمع شود، مته داغ میکند، مسیر آن منحرف میشود یا در بدترین حالت داخل قطعه میشکند. چنین اتفاقی روی قطعهای که چند ساعت برای ماشینکاری آن زمان صرف شده، خسارت کمی نیست.
ما در بررسی نقشه فقط قطر سوراخ را نمیبینیم. عمق، محل ورود ابزار، جنس قطعه، فاصله سوراخ تا دیواره و ارتباط آن با سایر بخشها نیز بررسی میشود. گاهی با یک اصلاح کوچک در نقشه میتوان سوراخ را مطمئنتر ساخت و هزینه تولید را هم پایین آورد.
هر سوراخی به تلرانس بسته نیاز ندارد
یکی از دلایل افزایش بیمورد هزینه ساخت، تعیین دقت یکسان برای تمام سوراخهاست. سوراخ عبور پیچ با سوراخ محل نصب پین راهنما کاربرد یکسانی ندارد.
سوراخ پیچ معمولاً به مقداری لقی نیاز دارد و بستهتر کردن تلرانس آن کمکی به مونتاژ نمیکند. در مقابل، سوراخ پین ممکن است موقعیت دو قطعه را تعیین کند و به کنترل دقیقتری نیاز داشته باشد.
قبل از درج تلرانس بهتر است مشخص شود سوراخ چه نقشی دارد:
- فقط محل عبور پیچ است؟
- برای رزوهکاری در نظر گرفته شده؟
- محل قرارگیری پین است؟
- با قطعه دیگری انطباق دارد؟
- مسیر عبور روغن، هوا یا سیال است؟
پاسخ این سؤالها مشخص میکند که متهکاری ساده کافی است یا باید عملیات دقیقتری در نظر گرفته شود.
پایان مرحله اول بازنویسیشده
در مرحله دوم، بهجای تعریفهای کتابی، سنگزنی، وایرکات و اسپارک را با موقعیتهایی بررسی میکنیم که واقعاً در ساخت قطعات صنعتی به آنها نیاز پیدا میشود. سپس تفاوت دستگاههای سهمحور، چهارمحور و پنجمحور را توضیح میدهیم.
سنگزنی؛ وقتی فرز و تراش به اندازه نهایی نمیرسند
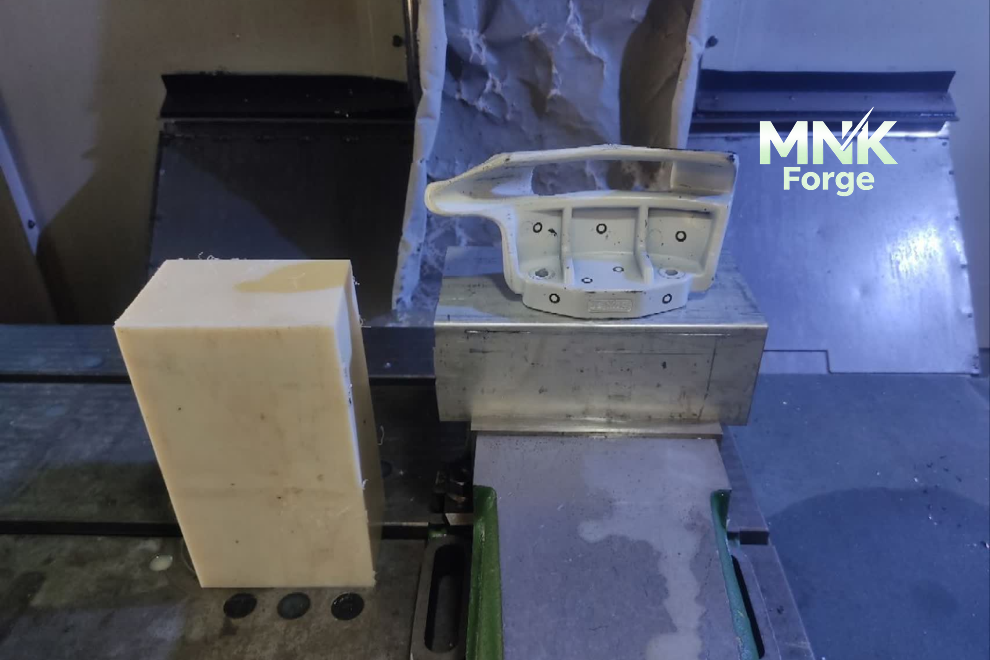
گاهی قطعه از دستگاه تراش یا فرز خارج میشود و از نظر ظاهری تقریباً کامل است، اما هنوز نمیتوان آن را تحویل داد. چند صدم میلیمتر برای پرداخت نهایی باقی مانده، سطح جای حرکت بلبرینگ باید صافتر شود یا عملیات سختکاری، قطعه را کمی از اندازه خارج کرده است. اینجا معمولاً سنگزنی وارد فرایند ساخت میشود.
سنگزنی همیشه برای اصلاح یک قطعه ناموفق نیست. در بسیاری از پروژهها از همان ابتدا مقداری اضافهبار روی سطوح حساس باقی میگذارند تا قطعه پس از عملیات حرارتی سنگ بخورد. دلیلش روشن است: فولاد هنگام سختکاری ممکن است کمی تاب بردارد یا اندازه آن تغییر کند. اگر سطح قبل از سختکاری دقیقاً به اندازه نهایی رسیده باشد، دیگر فضایی برای اصلاح باقی نمیماند.
مثلاً در ساخت یک شفت، قطرهای معمولی میتوانند با تراشکاری تکمیل شوند؛ اما نشیمن بلبرینگ که باید هم قطر دقیقی داشته باشد و هم سطح آن نرم و یکنواخت باشد، ممکن است بعد از سختکاری سنگ زده شود. برای صفحات قالب، ریلها یا قطعات تخت نیز سنگزنی سطحی کمک میکند تا صافی و موازیبودن دو سطح بهتر کنترل شود.
نکته مهم این است که میزان اضافهبار سنگ از قبل مشخص باشد. اگر متریال زیادی باقی بماند، زمان سنگزنی بالا میرود و قطعه بیشتر در معرض حرارت قرار میگیرد. اگر مقدار آن کم باشد، ممکن است تاب یا اثر عملیات قبلی بهطور کامل برطرف نشود.
وایرکات؛ برای بریدن فرمهایی که ابزار فرز به آنها نمیرسد
فرض کنید داخل یک صفحه فولادی باید حفرهای با گوشههای تیز ساخته شود. فرز میتواند بیشتر فضای حفره را خالی کند، اما گوشه داخلی را به دلیل گردبودن ابزار، کاملاً تیز درنمیآورد. اگر قرار باشد یک قطعه چهارگوش دقیقاً داخل این حفره قرار بگیرد، همان شعاع کوچک گوشه مانع مونتاژ میشود.
وایرکات در چنین موقعیتی انتخاب مناسبی است. سیم نازکی از داخل قطعه عبور میکند و با تخلیه الکتریکی، مسیر برنامهریزیشده را برش میدهد. بنابراین فشار برشی معمول ابزارهای ماشینکاری به قطعه وارد نمیشود و میتوان فرمهای دقیق و باریک را روی متریال سختشده نیز ایجاد کرد.
البته وایرکات یک محدودیت مهم دارد: سیم باید بتواند از ضخامت قطعه عبور کند. اگر فرم موردنظر درون یک حفره بسته باشد و از سمت دیگر قطعه راه خروج نداشته باشد، وایرکات امکان اجرای آن را ندارد. برای شروع برش داخلی نیز معمولاً باید ابتدا یک سوراخ عبور سیم ایجاد شود.
در ساخت قالبهای برش، سنبه و ماتریس، گیجها و صفحات دقیق، وایرکات کاربرد زیادی دارد. گاهی ابتدا بخش اصلی متریال با فرز برداشته میشود و فقط پرداخت مسیر حساس به وایرکات سپرده میشود. این ترکیب میتواند زمان ساخت را نسبت به انجام کل عملیات با وایرکات کاهش دهد.
سرعت وایرکات به ضخامت و جنس قطعه، کیفیت سطح درخواستی و تعداد پاسها بستگی دارد. اگر سطح دقیقتری لازم باشد، دستگاه پس از برش اولیه چند بار دیگر مسیر را با تنظیم متفاوت طی میکند. نتیجه بهتر میشود، اما زمان و هزینه نیز افزایش پیدا میکند. به همین دلیل، تعیین دقت بسیار بالا برای تمام سطوح لزوماً تصمیم درستی نیست.
اسپارک؛ وقتی حفره بسته، باریک یا عمیق است
اسپارک بیشتر جایی به کار میآید که وایرکات به فرم موردنظر دسترسی ندارد. برای مثال، داخل یک قطعه قالب باید حفرهای ساخته شود که کف بسته دارد، گوشههای آن تیز است و ابزار فرز نیز نمیتواند به عمق یا جزئیات آن برسد.
در این روش ابتدا الکترودی با فرم معکوس حفره ساخته میشود. الکترود معمولاً از مس یا گرافیت است و هنگام نزدیکشدن به قطعه، تخلیههای الکتریکی کنترلشده باعث برداشتهشدن متریال میشوند. تماس مستقیم و برش مکانیکی وجود ندارد، اما ساخت الکترود و تنظیم عملیات زمانبر است.
همین موضوع باعث میشود اسپارک برای هر حفرهای انتخاب اقتصادی نباشد. اگر فرم با فرز معمولی قابل ساخت باشد، تهیه الکترود هزینهای اضافی ایجاد میکند. اسپارک زمانی ارزش خود را نشان میدهد که با گوشههای تیز، شیارهای بسیار باریک، عمق زیاد یا فولاد سختکاریشده روبهرو باشیم.
یک نمونه رایج، ساخت حفره روی قالب تزریق یا قالبهای فرمدهی است. ممکن است بخش زیادی از حفره با فرز خشنکاری شود و فقط جزئیات نهایی با اسپارک شکل بگیرند. در این حالت، حجم کمتری از متریال باید با تخلیه الکتریکی برداشته شود و زمان کار کاهش پیدا میکند.
کیفیت الکترود نیز مستقیماً روی نتیجه اثر دارد. هر خطا یا زبری روی سطح آن میتواند به قطعه منتقل شود. علاوه بر این، الکترود حین کار فرسوده میشود؛ بنابراین در حفرههای دقیق گاهی یک الکترود برای خشنکاری و الکترود دیگری برای پرداخت نهایی ساخته میشود.
تفاوت وایرکات و اسپارک در کارگاه
این دو روش هر دو با تخلیه الکتریکی کار میکنند، اما جایگزین کامل یکدیگر نیستند. اگر برش باید از تمام ضخامت قطعه عبور کند، وایرکات معمولاً انتخاب بهتری است. اگر فرم داخل قطعه قرار دارد و کف آن بسته است، اسپارک کاربرد دارد.
برای مثال، ساخت یک حفره چهارگوش عبوری روی صفحه قالب را میتوان به وایرکات سپرد. اما اگر همان حفره فقط تا نیمه ضخامت صفحه ادامه داشته باشد، سیم امکان عبور ندارد و باید سراغ اسپارک یا روش دیگری رفت.
گاهی هر دو فرایند در ساخت یک مجموعه استفاده میشوند. ماتریس با وایرکات بریده میشود، جزئیات بسته با اسپارک شکل میگیرند و سطوح مرجع نیز در پایان سنگ میخورند. در چنین پروژهای، کیفیت نهایی فقط به دقت هر دستگاه وابسته نیست؛ ترتیب عملیات هم اهمیت دارد.
دستگاه سهمحور؛ انتخاب رایج برای بسیاری از قطعات صنعتی
در فرز CNC سهمحور، ابزار در سه جهت طول، عرض و ارتفاع حرکت میکند. اگر بیشتر جزئیات قطعه از بالا قابل دسترسی باشند، همین دستگاه میتواند کار را کامل کند.
صفحات قالب، پایهها، فلنجهای ساده، پلیتهای سوراخکاریشده و بسیاری از قطعات جیگ و فیکسچر با دستگاه سهمحور ساخته میشوند. محدودیت زمانی خودش را نشان میدهد که چند وجه قطعه نیاز به ماشینکاری داشته باشد.
برای کار روی وجه کناری، قطعه باید از دستگاه باز و در موقعیت تازهای بسته شود. هر بار بستن مجدد یعنی مبناگیری دوباره. اگر سوراخ یک وجه باید دقیقاً نسبت به شیار وجه دیگر قرار بگیرد، خطای این جابهجایی مهم میشود.
البته این به معنای ضعیفبودن دستگاه سهمحور نیست. بسیاری از قطعات دقیق با همین دستگاه ساخته میشوند؛ به شرط آنکه روش بستن، مبناها و ترتیب ماشینکاری درست انتخاب شده باشند. برای بعضی سفارشهای کمتعداد نیز چند بار بستن قطعه از استفاده از دستگاه پیشرفتهتر اقتصادیتر است.
محور چهارم چه مشکلی را حل میکند؟
اضافهشدن محور چهارم به دستگاه اجازه میدهد قطعه حول یک محور بچرخد. بهجای اینکه اپراتور برای ماشینکاری چند وجه، قطعه را بارها باز کند، دستگاه میتواند آن را در زاویه موردنظر قرار دهد.
یک شفت با سوراخهای محیطی نمونه خوبی است. روی دستگاه سهمحور باید شفت در هر زاویه تنظیم و دوباره ثابت شود. محور چهارم این چرخش را دقیقتر و با دخالت کمتر اپراتور انجام میدهد.
این قابلیت برای ساخت قطعاتی با جزئیات تکرارشونده دور محیط، شیارهای مارپیچ یا چند سطح جانبی مفید است. بااینحال، وجود محور چهارم بهتنهایی همه مشکلات را حل نمیکند. نحوه گرفتن قطعه و دسترسی ابزار همچنان باید بررسی شود. ممکن است سهنظام یا فیکسچر بخشی از مسیر ابزار را مسدود کند یا قطعه بلند هنگام ماشینکاری به تکیهگاه نیاز داشته باشد.
برای تولید سری، کاهش دفعات باز و بستهکردن قطعه میتواند زمان قابلتوجهی ذخیره کند. اما برای قطعهای ساده که فقط یک سوراخ جانبی دارد، استفاده از محور چهارم همیشه ضروری نیست.
ماشینکاری پنجمحور؛ برای دسترسی بهتر، نه فقط قطعات پیچیده
دستگاه پنجمحور امکان تغییر زاویه قطعه یا ابزار را در کنار حرکتهای معمول فراهم میکند. نتیجه این است که ابزار میتواند از جهتهای بیشتری به قطعه برسد.
این ویژگی در ساخت پرهها، ایمپلرها، قطعات هوافضایی، سطوح منحنی و قالبهای پیچیده اهمیت زیادی دارد. بااینحال، کاربرد پنجمحور فقط به شکلهای عجیب محدود نمیشود. گاهی یک قطعه نسبتاً معمولی با چند سوراخ زاویهدار را میتوان در یک بار بستن ساخت و از چند مرحله تنظیم مجدد نجات داد.
مزیت اصلی در چنین پروژهای، حفظ ارتباط دقیق میان سطوح مختلف است. وقتی قطعه باز نمیشود، خطاهای ناشی از بستن دوباره کمتر میشوند. از طرف دیگر، ابزار میتواند با زاویه مناسبتری به سطح برسد و در بعضی قسمتها از ابزار کوتاهتر و پایدارتر استفاده شود.
اما پنجمحور همیشه ارزانتر یا سریعتر نیست. برنامهنویسی آن پیچیدهتر است، بررسی برخورد ابزار و اجزای دستگاه دقت بیشتری میخواهد و هزینه کارکرد دستگاه نیز بالاتر است. اگر قطعه با سهمحور و یک فیکسچر ساده بهخوبی ساخته شود، انتقال آن به پنجمحور مزیت واقعی ایجاد نمیکند.
تعداد محورها بهتنهایی کیفیت قطعه را تعیین نمیکند
گاهی تصور میشود هرچه تعداد محورهای دستگاه بیشتر باشد، قطعه حتماً دقیقتر ساخته میشود. در عمل، دستگاه فقط بخشی از ماجراست. قطعهای که مبنای درستی ندارد یا هنگام بستن تغییر شکل میدهد، روی دستگاه پنجمحور هم نتیجه مطلوبی نخواهد داشت.
برنامهنویسی، سلامت ابزار، صلبیت فیکسچر، شرایط دستگاه و روش کنترل قطعه همگی روی خروجی اثر دارند. حتی تصمیمی مانند انتخاب ترتیب خشنکاری و پرداخت میتواند از تعداد محورها مهمتر باشد.
برای انتخاب دستگاه باید دید استفاده از محورهای بیشتر چه چیزی را بهتر میکند: آیا تعداد دفعات بستن را کم میکند؟ دسترسی ابزار را بهبود میدهد؟ دقت میان چند سطح را حفظ میکند؟ یا فقط هزینه تولید را بالا میبرد؟
در مرحله بعد، سراغ موضوعاتی میرویم که انتخاب روش ماشینکاری را پیچیدهتر میکنند؛ از جنس متریال و عملیات حرارتی گرفته تا تلرانسها، کیفیت سطح، تیراژ و کنترل نهایی قطعه.
جنس متریال چگونه مسیر ماشینکاری را تغییر میدهد؟
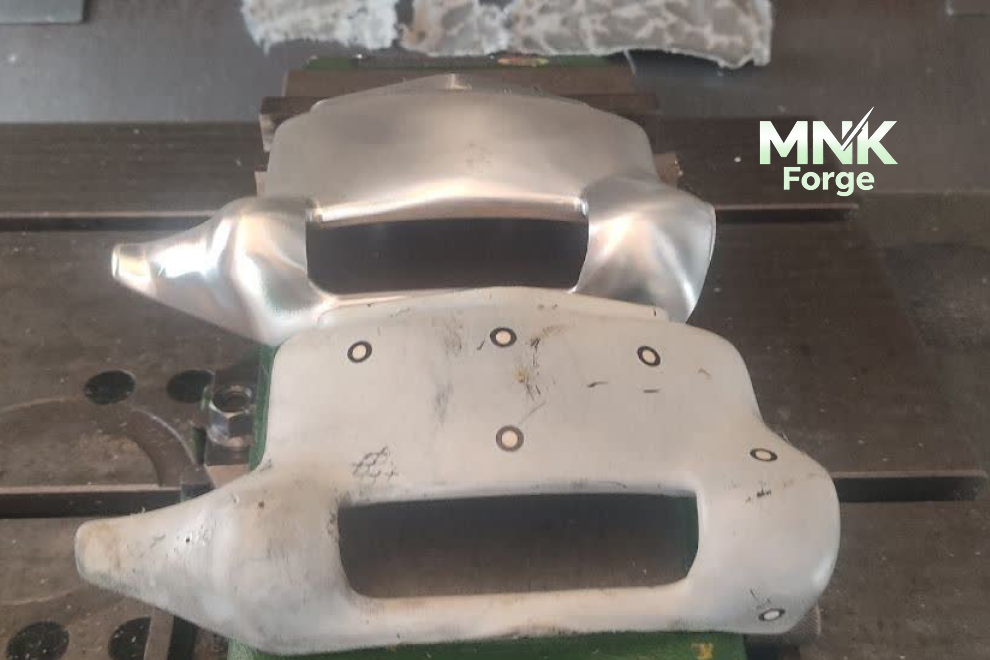
ممکن است دو قطعه از نظر شکل و ابعاد کاملاً شبیه یکدیگر باشند، اما ساخت یکی چند ساعت و دیگری چند برابر آن زمان ببرد. تفاوت اغلب از جایی شروع میشود که جنس متریال مشخص میشود.
آلومینیوم معمولاً با سرعت بیشتری ماشینکاری میشود و فشار کمتری به ابزار وارد میکند. بااینحال، همه آلیاژهای آلومینیوم رفتار یکسانی ندارند. بعضی آلیاژها هنگام برش، برادهای چسبنده تولید میکنند که روی لبه ابزار جمع میشود و کیفیت سطح را کاهش میدهد. اگر ابزار، دور اسپیندل و خنککاری درست انتخاب نشوند، حتی یک قطعه آلومینیومی ساده نیز میتواند سطح نامناسبی پیدا کند.
فولادهای معمولی مقاومت بیشتری در برابر برش دارند و به ابزار مستحکمتری نیاز دارند. در استیل، مسئله فقط سختی متریال نیست؛ حرارت ایجادشده در محل برش و تمایل بعضی گریدها به کارسختی نیز اهمیت دارد. اگر ابزار بدون باربرداری مناسب روی سطح حرکت کند، همان ناحیه سختتر میشود و ادامه ماشینکاری را دشوارتر میکند.
چدن رفتار متفاوتی دارد. براده آن معمولاً کوتاه و پودری است، اما گردوغبار و خاصیت سایندگی آن میتواند روی ابزار و دستگاه اثر بگذارد. قطعات پلیمری نیز با وجود نرمبودن، همیشه ساده نیستند. گرمای ماشینکاری ممکن است باعث ذوبشدن لبه، تغییر ابعاد یا تاببرداشتن قطعه شود.
به همین دلیل، عبارتهایی مانند «فولاد»، «آلومینیوم» یا «پلاستیک» برای سفارش ساخت کافی نیستند. گرید دقیق متریال باید مشخص باشد؛ چون انتخاب ابزار، سرعت برش، خنککاری و حتی روش کنترل ابعادی به آن وابسته است.
عملیات حرارتی قبل از ماشینکاری انجام میشود یا بعد از آن؟
این پرسش پاسخ ثابتی ندارد. در بعضی پروژهها متریال ابتدا در حالت نرم ماشینکاری میشود و پس از رسیدن به شکل تقریبی، برای سختکاری فرستاده میشود. سپس سطوح حساس با سنگزنی، وایرکات یا اسپارک به اندازه نهایی میرسند.
دلیل این ترتیب، کاهش فشار روی ابزار و کوتاهشدن زمان ماشینکاری است. برداشتن حجم زیادی از یک فولاد سختشده، هم ابزار بیشتری مصرف میکند و هم احتمال ایجاد حرارت و خطای سطحی را بالا میبرد.
اما عملیات حرارتی ممکن است قطعه را کمی تغییر شکل دهد. یک صفحه بلند ممکن است تاب بردارد، سوراخها اندکی جابهجا شوند یا قطر شفت از اندازه موردنظر خارج شود. اگر تمام سطوح پیش از سختکاری دقیقاً به اندازه نهایی رسیده باشند، امکان اصلاح آنها محدود خواهد شد.
برای جلوگیری از این مشکل، قطعه ابتدا خشنکاری میشود و مقداری اضافهبار روی سطوح مهم باقی میماند. پس از عملیات حرارتی، قطعه دوباره کنترل شده و پرداخت نهایی انجام میشود. مقدار این اضافهبار باید حسابشده باشد؛ نه آنقدر کم که تاب قطعه باقی بماند و نه آنقدر زیاد که پرداخت نهایی زمانبر شود.
در برخی قطعات نیز تنشزدایی میان خشنکاری و پرداخت انجام میشود. زمانی که حجم زیادی از متریال برداشته میشود، تنشهای داخلی آزاد میشوند و قطعه ممکن است بعد از بازشدن از فیکسچر تغییر شکل بدهد. تنشزدایی کمک میکند این تغییر پیش از رسیدن قطعه به ابعاد نهایی اتفاق بیفتد.
تلرانس؛ عددی که مستقیماً بر هزینه اثر میگذارد
در یک نقشه صنعتی ممکن است قطر شفت ۲۰ میلیمتر باشد، اما این عدد بهتنهایی مشخص نمیکند که قطر واقعی تا چه اندازه اجازه تغییر دارد. اگر تلرانس آن ±۰٫۱ میلیمتر تعیین شده باشد، ساخت نسبتاً ساده است. اما تلرانس ±۰٫۰۰۵ میلیمتر ابزار، دستگاه، شرایط محیط و روش کنترل متفاوتی میخواهد.
تلرانس بسته فقط زمان ماشینکاری را افزایش نمیدهد. ممکن است به مرحله پرداخت اضافه، ابزار دقیقتر، کنترل چندمرحلهای و دستگاه اندازهگیری مناسب نیاز داشته باشد. حتی دمای قطعه هنگام اندازهگیری میتواند روی نتیجه اثر بگذارد.
برای مثال، قطعهای که در اثر ماشینکاری گرم شده است، کمی منبسط میشود. اگر همان لحظه اندازهگیری و بر مبنای آن اصلاح شود، احتمال دارد پس از سردشدن از محدوده مجاز خارج شود. این موضوع در ابعاد بزرگ یا تلرانسهای بسیار بسته اهمیت بیشتری پیدا میکند.
بنابراین، نباید تمام ابعاد نقشه را با بیشترین دقت ممکن تعریف کرد. تلرانس بسته باید برای سطوحی در نظر گرفته شود که روی مونتاژ، حرکت، آببندی یا عملکرد قطعه اثر واقعی دارند. اندازههای کماهمیتتر میتوانند تلرانس بازتری داشته باشند تا تولید بدون کاهش کارایی قطعه اقتصادیتر شود.
فقط اندازه مهم نیست؛ تلرانسهای هندسی را هم باید دید
ممکن است قطر یک سوراخ کاملاً درست باشد، اما سوراخ در محل صحیح قرار نگرفته باشد. شاید دو سطح اندازه مناسبی داشته باشند، ولی با یکدیگر موازی نباشند. در چنین شرایطی قطعه از نظر اندازههای منفرد سالم به نظر میرسد، اما هنگام مونتاژ مشکل ایجاد میکند.
تلرانسهای هندسی برای کنترل همین روابط به کار میروند. صافی سطح، موازیبودن، عمودبودن، هممحوری و موقعیت سوراخها نمونههایی از این کنترلها هستند.
برای مثال، در صفحهای که دو پین راهنما دارد، قطر سوراخها بهتنهایی کافی نیست. فاصله و موقعیت آنها نسبت به مبنای قطعه نیز باید کنترل شود. اگر هر سوراخ جداگانه در محدوده قطر مجاز باشد، اما فاصله میان آنها تغییر کرده باشد، قطعه مقابل روی پینها سوار نخواهد شد.
مشخصکردن مبناها در نقشه کمک میکند سازنده بداند هر ویژگی باید نسبت به کدام سطح یا محور کنترل شود. نبود مبنای روشن، مخصوصاً در قطعاتی که چند بار بسته میشوند، میتواند باعث برداشت متفاوت از نقشه شود.
کیفیت سطح چه زمانی اهمیت پیدا میکند؟
سطحی که پس از خشنکاری باقی میماند با سطحی که برای حرکت کاسهنمد، قرارگیری بلبرینگ یا آببندی استفاده میشود، یکسان نیست. هرچه کیفیت سطح بالاتری درخواست شود، معمولاً سرعت پیشروی کاهش پیدا میکند و ممکن است مرحله پرداخت جداگانهای لازم باشد.
گاهی اثر مسیر ابزار روی یک سطح غیرعملکردی هیچ مشکلی ایجاد نمیکند. حذف کامل همین آثار فقط ظاهر قطعه را بهتر میکند، اما زمان ماشینکاری را بالا میبرد. در مقابل، زبری نامناسب روی نشیمن آببندی ممکن است باعث نشتی شود یا روی سطح لغزشی، سایش قطعات را افزایش دهد.
کیفیت سطح باید براساس وظیفه هر قسمت تعیین شود. اگر ظاهر قطعه اهمیت دارد، نوع پرداخت ظاهری نیز باید از ابتدا مشخص باشد. سطحی که قرار است پولیش، سندبلاست، آبکاری یا آنودایز شود، ممکن است به آمادهسازی متفاوتی نیاز داشته باشد.
خطوط عمیق ابزار معمولاً زیر پوشش نهایی پنهان نمیشوند. حتی بعضی پوششها عیوب سطح را واضحتر نشان میدهند. بنابراین، عملیات تکمیلی نباید تصمیمی باشد که بعد از پایان ماشینکاری گرفته میشود.
پوشش نهایی میتواند ابعاد قطعه را تغییر دهد
آبکاری، آنودایز، اکسید سیاه و پوششهای صنعتی فقط برای تغییر ظاهر قطعه استفاده نمیشوند. این عملیات میتوانند مقاومت در برابر خوردگی، سایش یا شرایط محیطی را افزایش دهند. بااینحال، بعضی پوششها لایهای روی سطح ایجاد میکنند و اندازه نهایی را تغییر میدهند.
این تغییر روی یک سطح معمولی شاید مهم نباشد، اما در سوراخ دقیق، نشیمن بوش، جای بلبرینگ یا قطعات جفتشونده میتواند مونتاژ را دچار مشکل کند. اگر قرار است قطر نهایی بعد از پوشش به اندازه مشخصی برسد، ضخامت لایه باید در زمان ماشینکاری در نظر گرفته شود.
بعضی سطوح نیز نباید پوشش داده شوند. محل اتصال الکتریکی، رزوه خاص یا سطحی که قرار است بعداً سنگ بخورد ممکن است به پوشش محافظ یا ماسک نیاز داشته باشد. مشخصنکردن این نواحی پیش از ارسال قطعه برای عملیات سطحی، احتمال دوبارهکاری را افزایش میدهد.
تیراژ، روش ساخت را عوض میکند
برای ساخت یک نمونه، ممکن است اپراتور قطعه را با روش سادهای ببندد، چند بار مبناگیری کند و عملیات را روی دو دستگاه انجام دهد. این روش برای یک عدد قابلقبول است، زیرا ساخت فیکسچر اختصاصی هزینه بیشتری از خود قطعه خواهد داشت.
اما وقتی سفارش به ۵۰ یا ۱۰۰ عدد میرسد، چند دقیقه زمان اضافه برای بستن هر قطعه در مجموع به چند ساعت تبدیل میشود. در این شرایط، طراحی فیکسچر، استفاده از ابزار ترکیبی یا تغییر ترتیب عملیات میتواند هزینه نهایی هر قطعه را کاهش دهد.
تیراژ روی نحوه تأمین متریال نیز اثر دارد. برای یک نمونه ممکن است قطعه از بلوک آماده بریده شود، اما در تولید سری استفاده از متریال نزدیکتر به فرم نهایی، برش گروهی یا حتی روشهایی مانند ریختهگری و فورج اقتصادیتر باشد.
پایینبودن قیمت هر قطعه در تیراژ بالا به معنی ارزانبودن شروع پروژه نیست. هزینه برنامهنویسی، ابزار ویژه، فیکسچر و نمونه اولیه معمولاً در ابتدای کار پرداخت میشود؛ اما چون این هزینه میان تعداد بیشتری قطعه تقسیم میشود، قیمت واحد کاهش پیدا میکند.
نمونه اول، پیش از شروع تولید سری
شروع مستقیم تولید سری بدون تأیید نمونه اولیه ریسک زیادی دارد. ممکن است نقشه از نظر ابعادی کامل باشد، اما هنگام مونتاژ مشخص شود فضای ابزار در نظر گرفته نشده، یک لبه با قطعه مجاور برخورد میکند یا تلرانس انتخابشده با عملکرد واقعی مجموعه سازگار نیست.
ساخت نمونه اولیه فرصت میدهد مسیر ماشینکاری و نتیجه مونتاژ بررسی شود. پس از تأیید نمونه، برنامه CNC و روش بستن تثبیت میشوند و تولید باقی قطعات با اطمینان بیشتری ادامه پیدا میکند.
البته نمونه اول باید دقیقاً با نسخهای از نقشه ساخته شود که قرار است مبنای تولید باشد. اگر اصلاحی هنگام ساخت انجام شده است، همان تغییر باید در نقشه ثبت شود. تکیه بر اصلاحات شفاهی باعث میشود در سفارش بعدی دوباره همان خطا تکرار شود.
کنترل کیفیت از پایان کار شروع نمیشود
اگر تمام کنترلها به پایان ساخت موکول شوند، ممکن است خطایی زمانی دیده شود که دیگر امکان اصلاح قطعه وجود ندارد. به همین دلیل، ابعاد مهم معمولاً در چند مرحله بررسی میشوند.
بعد از خشنکاری میتوان مقدار اضافهبار و احتمال تاببرداشتن قطعه را کنترل کرد. پیش از عملیات حرارتی باید مطمئن شد متریال کافی برای پرداخت باقی مانده است. بعد از سختکاری نیز تغییر شکل قطعه بررسی میشود و سپس پرداخت نهایی انجام میگیرد.
ابزار کنترل باید با دقت موردنیاز تناسب داشته باشد. کولیس برای بسیاری از اندازههای عمومی مناسب است، اما نمیتوان یک قطر با تلرانس چند میکرونی را فقط با کولیس تأیید کرد. برای چنین ابعادی ممکن است میکرومتر، ساعت اندازهگیری، گیج، ارتفاعسنج یا دستگاه CMM لازم باشد.
در قطعات پیچیده، گزارش کنترل ابعادی نیز اهمیت پیدا میکند. این گزارش نشان میدهد کدام ویژگیها اندازهگیری شدهاند، مقدار واقعی آنها چقدر بوده و آیا داخل محدوده نقشه قرار دارند یا خیر.
چه اطلاعاتی برای برآورد ساخت قطعه لازم است؟
عبارت «این قطعه چقدر هزینه دارد؟» تا زمانی که اطلاعات فنی کافی وجود نداشته باشد، پاسخ دقیقی ندارد. یک تصویر یا نمونه فرسوده میتواند برای بررسی اولیه مفید باشد، اما معمولاً برای اعلام قیمت نهایی کافی نیست.
مدل سهبعدی، نقشه دوبعدی، جنس و گرید متریال، تعداد موردنیاز، عملیات حرارتی، پوشش سطحی و تلرانسهای حساس باید مشخص باشند. اگر قطعه قرار است با مجموعه دیگری مونتاژ شود، توضیح عملکرد سطوح مهم نیز میتواند از انتخاب روش اشتباه جلوگیری کند.
در نبود نقشه، ابتدا باید قطعه اندازهبرداری و مهندسی معکوس شود. اگر نمونه ساییده یا شکسته باشد، کپیکردن ابعاد فعلی همیشه نتیجه درستی نمیدهد؛ زیرا اندازه اصلی قطعه ممکن است بر اثر کارکرد تغییر کرده باشد. در این شرایط، محل مونتاژ و قطعات مرتبط نیز باید بررسی شوند.
هرچه اطلاعات سفارش کاملتر باشد، برآورد زمان و هزینه واقعیتر خواهد بود و احتمال تغییر قیمت یا ایجاد ابهام در میانه ساخت کاهش پیدا میکند.
قیمت ماشینکاری CNC چگونه محاسبه میشود؟
قیمت ساخت فقط از وزن متریال یا مدتزمانی که ابزار مشغول برادهبرداری است به دست نمیآید. پیش از شروع تولید، نقشه باید بررسی شود، برنامه CNC نوشته شود، ابزارها انتخاب شوند و روش بستن قطعه مشخص شود.
قطعهای کوچک ممکن است متریال کمی مصرف کند، اما به دلیل چند بار بستن، ابزار خاص و کنترل دقیق، هزینه ساخت بالایی داشته باشد. در مقابل، یک قطعه بزرگ با هندسه ساده گاهی سریعتر و با دردسر کمتری تولید میشود.
جنس متریال، پیچیدگی هندسه، تلرانسها، کیفیت سطح، تعداد تنظیمها، عملیات تکمیلی و تیراژ روی قیمت اثر میگذارند. فوریت سفارش نیز ممکن است هزینه را تغییر دهد؛ زیرا برنامه تولید کارگاه باید جابهجا شود یا بخشی از عملیات خارج از زمان معمول انجام گیرد.
برای کاهش هزینه، بهترین راه حذف بیدلیل کیفیت نیست. بررسی نقشه پیش از ساخت، بازکردن تلرانسهای غیرضروری، انتخاب شعاع مناسب برای گوشهها و هماهنگکردن طراحی با ابزارهای استاندارد معمولاً نتیجه بهتری ایجاد میکند.
خطاهایی که پیش از سفارش ماشینکاری باید برطرف شوند
بخش قابلتوجهی از دوبارهکاریها از دستگاه شروع نمیشود؛ منشأ آنها اطلاعات ناقص یا تصمیمهای نامشخص پیش از تولید است. ارسال مدل سهبعدی بدون نقشه تلرانسگذاریشده، مشخصنکردن گرید متریال، درج دقت بالا برای تمام ابعاد و اعلامنکردن عملیات حرارتی از خطاهای رایج هستند.
گاهی نیز سفارشدهنده فقط قطعه نهایی را میبیند و فضای لازم برای گرفتن قطعه در دستگاه را در نظر نمیگیرد. ممکن است تمام سطوح نیاز به ماشینکاری داشته باشند، اما هیچ سطح اولیهای برای بستن یا مبناگیری وجود نداشته باشد. در چنین وضعیتی باید زائده موقت، فیکسچر ویژه یا ترتیب ساخت متفاوتی طراحی شود.
بهتر است پیش از قطعیشدن نقشه، امکان ماشینکاری آن بررسی شود. اصلاح یک شعاع، تغییر محل سوراخ یا تعریف مبنای مناسب در مرحله طراحی ساده است؛ اما همان تغییر پس از خرید متریال و شروع تولید میتواند به اتلاف زمان و هزینه منجر شود.
انتخاب روش مناسب، مهمتر از انتخاب پیشرفتهترین دستگاه است
کیفیت یک قطعه CNC فقط به مدل دستگاه وابسته نیست. دستگاه پنجمحور، ابزار گرانقیمت یا نرمافزار پیشرفته زمانی مفید است که متناسب با نیاز واقعی قطعه انتخاب شده باشد.
گاهی یک قطعه با فرز سهمحور، فیکسچر مناسب و برنامهریزی درست با کیفیت مطلوب ساخته میشود. در پروژهای دیگر، برای حفظ موقعیت چند سطح باید تعداد دفعات بستن کاهش پیدا کند و استفاده از محور چهارم یا پنجمحور توجیه پیدا میکند. بعضی قطعات نیز پس از فرز و تراش همچنان به سنگزنی، وایرکات یا اسپارک نیاز دارند.
مسیر درست ماشینکاری با بررسی همزمان شکل قطعه، متریال، تلرانس، تیراژ و عملیات تکمیلی مشخص میشود. هرچه این تصمیمها پیش از شروع ساخت دقیقتر گرفته شوند، احتمال دوبارهکاری کمتر و زمان تحویل قابلپیشبینیتر خواهد بود.
سوالات متداول درباره ماشینکاری CNC
برای ساخت قطعه CNC، نقشه دوبعدی لازم است یا مدل سهبعدی؟
مدل سهبعدی شکل و هندسه قطعه را مشخص میکند، اما معمولاً اطلاعاتی مانند تلرانسها، زبری سطح، مبناهای اندازهگیری، عملیات حرارتی و پوشش نهایی در نقشه دوبعدی درج میشوند. برای برآورد دقیق و جلوگیری از برداشتهای متفاوت، بهتر است هر دو فایل در اختیار سازنده قرار گیرند.
اگر نقشه قطعه موجود نباشد، امکان ساخت آن وجود دارد؟
بله. در چنین شرایطی، ابتدا فرآیند مهندسی معکوس انجام میشود. قطعه موجود اندازهبرداری و مدلسازی میشود و در صورت نیاز، محل مونتاژ و قطعات مرتبط نیز بررسی خواهند شد. اگر نمونه فرسوده یا شکسته باشد، نباید ابعاد فعلی آن بدون بررسی بهعنوان ابعاد اصلی در نظر گرفته شوند.
تفاوت اصلی تراش CNC و فرز CNC چیست؟
در تراش CNC معمولاً قطعه میچرخد و ابزار روی آن حرکت میکند؛ به همین دلیل این روش برای ساخت شفت، بوش، پین و قطعات محوری مناسب است. در فرز CNC ابزار میچرخد و روی قطعه حرکت میکند؛ بنابراین برای ساخت صفحات، شیارها، حفرهها، قالبها و قطعات چندوجهی کاربرد بیشتری دارد.
آیا دستگاه پنجمحور همیشه قطعه دقیقتری تولید میکند؟
خیر. پنجمحور میتواند دسترسی ابزار را بهتر و تعداد دفعات بستن قطعه را کمتر کند، اما دقت نهایی به عواملی مانند سلامت دستگاه، برنامهنویسی، ابزار، فیکسچر، متریال و روش کنترل کیفیت نیز وابسته است. اگر قطعه با دستگاه سهمحور و فیکسچر مناسب قابلساخت باشد، استفاده از پنجمحور لزوماً مزیت اقتصادی یا فنی ایجاد نمیکند.
دقت ماشینکاری CNC چقدر است؟
نوع دستگاه، ابعاد قطعه، جنس متریال، نحوه مهار قطعه، ابزار، شرایط محیطی و روش کنترل، دقت ماشینکاری CNC را تعیین میکنند.بنابراین، تلرانس هر بخش باید متناسب با عملکرد واقعی آن تعیین شود و نمیتوان عدد ثابتی برای همه قطعات در نظر گرفت.
چرا قیمت دو قطعه هماندازه متفاوت است؟
ابعاد ظاهری تنها بخشی از قیمت ساخت را تعیین میکنند. جنس متریال، پیچیدگی هندسه، تعداد دفعات بستن قطعه، تلرانسها، کیفیت سطح، ابزارهای موردنیاز، عملیات حرارتی، پوشش نهایی و تیراژ نیز بر قیمت نهایی اثر میگذارند.
آیا میتوان قطعات سختکاریشده را با CNC ماشینکاری کرد؟
بله، اما سختی متریال و دقت موردنیاز، روش ساخت را تعیین میکنند. در بسیاری از پروژهها ابتدا خشنکاری را انجام میدهند، سپس قطعه را سختکاری میکنند و سطوح حساس را با فرزکاری سخت، سنگزنی، وایرکات یا اسپارک به ابعاد نهایی میرسانند.
برای سفارش یک قطعه، حداقل چه اطلاعاتی باید ارسال شود؟
برای بررسی اولیه بهتر است این موارد ارائه شوند:
- مدل سهبعدی قطعه
- نقشه دوبعدی و تلرانسها
- جنس و گرید دقیق متریال
- تعداد موردنیاز
- عملیات حرارتی
- پوشش یا پرداخت نهایی
- سطوح و ابعاد حساس
- زمان تحویل مورد انتظار
- نمونه فیزیکی، در صورت نبود نقشه
آیا ساخت یک عدد قطعه CNC امکانپذیر است؟
بله. قطعات نمونه و سفارشهای تکتعداد نیز قابلساخت هستند. البته هزینه برنامهنویسی، تنظیم دستگاه و آمادهسازی ابزار روی تعداد کمتری تقسیم میشود؛ بنابراین قیمت واحد در تولید یک نمونه معمولاً از تولید سری بیشتر است.
دقت ماشینکاری CNC چقدر است؟
دقت ماشینکاری CNC به دستگاه، ابعاد قطعه، جنس متریال، روش بستن، ابزار، شرایط محیطی و شیوه کنترل بستگی دارد.در نتیجه، برای هر بخش باید تلرانسی متناسب با عملکرد واقعی آن در نظر گرفت، نه یک عدد ثابت برای همه قطعات.
چکلیست سفارش ماشینکاری CNC
-
- آخرین نسخه نقشه و مدل سهبعدی را ارسال کنید.
- واحد اندازهگیری فایلها را بنویسید.
- گرید دقیق متریال را درج کنید.
- تعداد قطعات و احتمال تکرار سفارش را اعلام کنید.
- فقط برای ابعاد حساس تلرانس تعیین کنید.
- مبناهای اندازهگیری را در نقشه نشان دهید.
- زبری سطوح عملکردی را درج کنید.
- نوع و ترتیب عملیات حرارتی را بنویسید.
- نوع پوشش نهایی و سطوح بدون پوشش را مشخص کنید.
- رزوهها، سوراخهای دقیق و محل نصب بوش یا بلبرینگ را کنترل کنید.
- در صورت نیاز، گزارش کنترل ابعادی بخواهید.
- زمان تحویل را پیش از شروع کار هماهنگ کنید.
جمعبندی
ماشینکاری CNC فقط به تبدیل یک فایل سهبعدی به قطعه فلزی محدود نمیشود.پیش از شروع کار دستگاه، متخصصان روش ساخت، ترتیب عملیات، نحوه بستن قطعه، ابزار، متریال، تلرانسها و شیوه کنترل کیفیت را تعیین میکنند.
هر انتخاب اشتباه میتواند زمان ساخت را افزایش دهد یا قطعهای تولید کند که با وجود ظاهر مناسب، هنگام مونتاژ عملکرد درستی ندارد.
در بعضی پروژهها تراش یا فرز سهمحور پاسخگو است و در پروژهای دیگر، محور چهارم، پنجمحور، سنگزنی، وایرکات یا اسپارک باید وارد مسیر ساخت شود. دستگاه پیشرفتهتر همیشه بهترین انتخاب نیست؛ روش درست، روشی است که قطعه را با دقت موردنیاز، هزینه منطقی و کمترین احتمال دوبارهکاری تولید کند.
اگر نقشه، مدل سهبعدی یا نمونه فیزیکی قطعه را در اختیار دارید، بررسی فنی پیش از ساخت میتواند بسیاری از ابهامها را مشخص کند. در صورت نبود نقشه نیز میتوان پروژه را از مرحله اندازهبرداری و مهندسی معکوس آغاز کرد.
درخواست بررسی و برآورد ساخت قطعه
برای بررسی امکان ساخت و دریافت برآورد اولیه، اطلاعات قطعه شامل نقشه، مدل سهبعدی، جنس متریال، تیراژ، تلرانسهای حساس و عملیات تکمیلی را برای مجموعه MNK ارسال کنید. پس از بررسی فنی، روش مناسب ماشینکاری، مراحل موردنیاز و شرایط اجرای سفارش مشخص خواهد شد.

[…] آشنایی با گزینههای ساخت میتوانید مقاله انواع ماشینکاری CNC را مطالعه کنید. اگر قطعات ابزار به ماشینکاری دقیق نیاز […]