

در تولید صنعتی، کیفیت نهایی فقط به دقت دستگاه یا مهارت اپراتور وابسته نیست. اگر قطعه هنگام سوراخکاری، فرزکاری، مونتاژ یا جوشکاری در موقعیت صحیح قرار نگیرد، حتی تجهیزات دقیق نیز نمیتوانند نتیجهای یکنواخت ایجاد کنند. جابهجایی جزئی قطعه، خطا در موقعیتگذاری یا بستن نامناسب آن میتواند باعث افزایش ضایعات و طولانیشدن زمان تولید شود.
جیگ و فیکسچر برای کنترل همین بخش از فرآیند طراحی میشوند. این ابزارها قطعه را در موقعیت مشخص قرار میدهند، آن را بهصورت پایدار نگه میدارند و امکان تکرار عملیات را با دقت بیشتری فراهم میکنند. طراحی درست آنها میتواند وابستگی تولید به مهارت فردی اپراتور را کاهش دهد و کیفیت قطعات تولیدشده را در تیراژهای مختلف ثابت نگه دارد.
در MNK، طراحی جیگ و فیکسچر براساس شرایط واقعی پروژه انجام میشود. شکل و ابعاد قطعه، نوع عملیات، دستگاه مورد استفاده، تیراژ تولید، تلرانسها و نحوه کار اپراتور پیش از شروع طراحی بررسی میشوند. هدف، ساخت ابزاری است که علاوه بر دقت فنی، در محیط کارگاه نیز سریع، ایمن و قابلاستفاده باشد.
طراحی جیگ و فیکسچر چیست؟
طراحی جیگ و فیکسچر به فرآیند مهندسی ابزارهایی گفته میشود که برای موقعیتدهی، هدایت یا ثابت نگهداشتن قطعه در عملیات تولید به کار میروند. این ابزارها معمولاً برای یک قطعه، مجموعهای از قطعات یا یک فرآیند مشخص طراحی میشوند و به همین دلیل باید با شرایط واقعی تولید هماهنگ باشند.
فرآیند طراحی ممکن است از روی نقشه فنی، فایل سهبعدی یا یک نمونه فیزیکی آغاز شود. اگر نقشه قابلاستفادهای از قطعه وجود نداشته باشد، ابتدا ابعاد، سطوح مرجع و ویژگیهای آن از طریق مهندسی معکوس استخراج میشوند. سپس نقاط مناسب برای استقرار، تکیهگاهها، محل اعمال نیروی گیره و مسیر دسترسی ابزار مشخص خواهد شد.
یک جیگ یا فیکسچر مناسب باید چند نیاز را همزمان تأمین کند:
- قطعه را در موقعیت دقیق و تکرارپذیر قرار دهد.
- از جابهجایی یا لرزش آن هنگام عملیات جلوگیری کند.
- دسترسی ابزار و اپراتور را محدود نکند.
- نیروی بستن را بدون تغییر شکل قطعه منتقل کند.
- بارگذاری و تخلیه قطعه را ساده و سریع نگه دارد.
- با دستگاه و فضای کاری موجود هماهنگ باشد.
- در برابر فشار، ضربه و استفاده مداوم دوام کافی داشته باشد.
به همین دلیل، طراحی فیکسچر صنعتی صرفاً مدلسازی یک پایه و چند گیره نیست. موقعیت نقاط تماس، ترتیب بستن قطعه، جهت نیروهای ماشینکاری، خطای تجمعی و حتی سهولت تمیزکاری ابزار باید در طراحی در نظر گرفته شود.
نکته فنی: افزایش تعداد گیرهها همیشه به معنای نگهداری بهتر نیست. اعمال نیروی نامتعادل یا بیشازحد میتواند قطعه را تغییر شکل دهد و پس از باز شدن گیرهها، خطای ابعادی ایجاد کند.
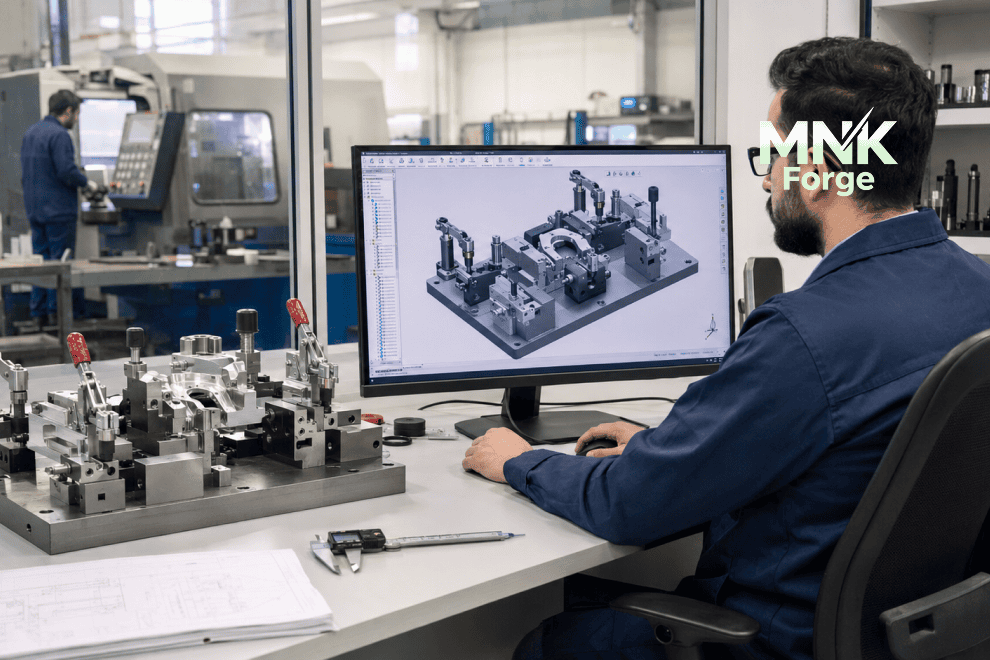
تفاوت جیگ و فیکسچر چیست؟
جیگ و فیکسچر هر دو برای افزایش دقت و تکرارپذیری تولید استفاده میشوند، اما عملکرد یکسانی ندارند. مهمترین تفاوت آنها به هدایت ابزار مربوط است.
جیگ چیست؟
جیگ علاوه بر تعیین موقعیت و نگهداشتن قطعه، مسیر حرکت ابزار را نیز هدایت میکند. نمونه رایج آن جیگ سوراخکاری است که با استفاده از بوشهای راهنما، محل ورود و جهت حرکت مته را مشخص میکند.
در چنین شرایطی، اپراتور لازم نیست محل هر سوراخ را برای تمام قطعات دوباره اندازهگیری و علامتگذاری کند. قطعه داخل جیگ قرار میگیرد و ابزار از مسیر از پیش تعیینشده عبور میکند. این موضوع سرعت عملیات را افزایش میدهد و احتمال خطای انسانی را کمتر میکند.
جیگها معمولاً در عملیات زیر کاربرد دارند:
- سوراخکاری و متهکاری
- برقوکاری
- قلاویزکاری
- مونتاژ قطعات با موقعیت مشخص
- کنترل موقعیت اجزای یک مجموعه
- انجام عملیات تکراری روی قطعات مشابه
فیکسچر چیست؟
فیکسچر قطعه را در موقعیت صحیح قرار میدهد و هنگام انجام عملیات ثابت نگه میدارد، اما معمولاً وظیفه هدایت مستقیم ابزار را بر عهده ندارد. مسیر حرکت ابزار توسط دستگاه، برنامه ماشینکاری یا اپراتور کنترل میشود.
فیکسچرها در ماشینکاری CNC، تراشکاری، فرزکاری، سنگزنی، جوشکاری، مونتاژ و کنترل کیفیت استفاده میشوند. طراحی آنها باید بهگونهای باشد که قطعه در برابر نیروهای ایجادشده پایدار بماند و در عین حال، دسترسی ابزار به سطوح موردنظر حفظ شود.
مقایسه جیگ و فیکسچر در یک نگاه
| معیار | جیگ | فیکسچر |
|---|---|---|
| موقعیتدهی قطعه | دارد | دارد |
| ثابت نگهداشتن قطعه | دارد | دارد |
| هدایت مستقیم ابزار | معمولاً دارد | معمولاً ندارد |
| کاربرد رایج | سوراخکاری، قلاویزکاری و مونتاژ | CNC، تراش، فرز، جوشکاری و کنترل |
| نحوه نصب | بسته به عملیات، دستی یا ثابت | معمولاً روی میز یا دستگاه مهار میشود |
| هدف اصلی | تکرار دقیق موقعیت و مسیر عملیات | حفظ موقعیت و پایداری قطعه |
در بعضی پروژهها، مرز میان این دو ابزار کاملاً مشخص نیست. ممکن است یک مجموعه هم قطعه را ثابت نگه دارد و هم بخشی از مسیر یا موقعیت ابزار را کنترل کند. در چنین مواردی، عملکرد موردنیاز پروژه مهمتر از نام ابزار است.
کاربرد جیگ و فیکسچر در فرآیند تولید
هر زمان که یک عملیات باید چندین بار با نتیجهای مشابه انجام شود، استفاده از جیگ یا فیکسچر قابلبررسی است. این ابزارها محدود به خطوط تولید انبوه نیستند و در تولید قطعات کمتیراژ اما دقیق نیز میتوانند از دوبارهکاری و اتلاف زمان جلوگیری کنند.
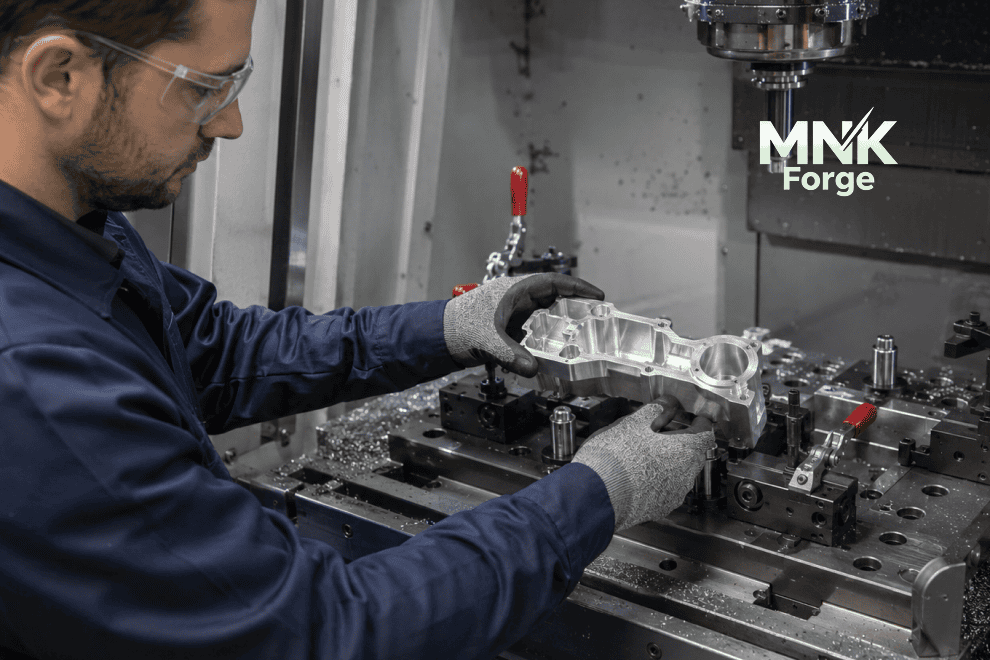
ماشینکاری CNC
در ماشینکاری CNC، نحوه بستن قطعه نقش مستقیمی در دقت نهایی دارد. یک فیکسچر مناسب باید قطعه را در برابر نیروهای برشی نگه دارد، مسیر ابزار را باز بگذارد و امکان تعیین مبدا را ساده کند.
برای قطعات خاص، نامتقارن یا دارای سطوح حساس، استفاده از گیرههای عمومی ممکن است کافی نباشد. در این شرایط، طراحی فیکسچر اختصاصی باعث میشود قطعه با ثبات بیشتری روی دستگاه قرار بگیرد و احتمال حرکت یا لرزش آن کاهش پیدا کند.
در پروژههای تیراژدار میتوان فیکسچر را بهگونهای طراحی کرد که چند قطعه بهصورت همزمان روی دستگاه بسته شوند. این روش تعداد دفعات توقف دستگاه برای بارگذاری را کاهش میدهد و از ظرفیت ماشین بهتر استفاده میکند.
سوراخکاری و قلاویزکاری
در عملیات سوراخکاری تکراری، جیگ میتواند محل، زاویه و فاصله سوراخها را کنترل کند. استفاده از بوشهای راهنما باعث میشود مته در مسیر مشخص حرکت کند و نیاز به اندازهگیری و نشانهگذاری جداگانه برای هر قطعه کاهش یابد.
این کاربرد بهخصوص زمانی اهمیت دارد که چند سوراخ با موقعیت دقیق روی تعداد زیادی قطعه ایجاد شوند یا امکان جابهجایی مته در شروع عملیات وجود داشته باشد.
جوشکاری
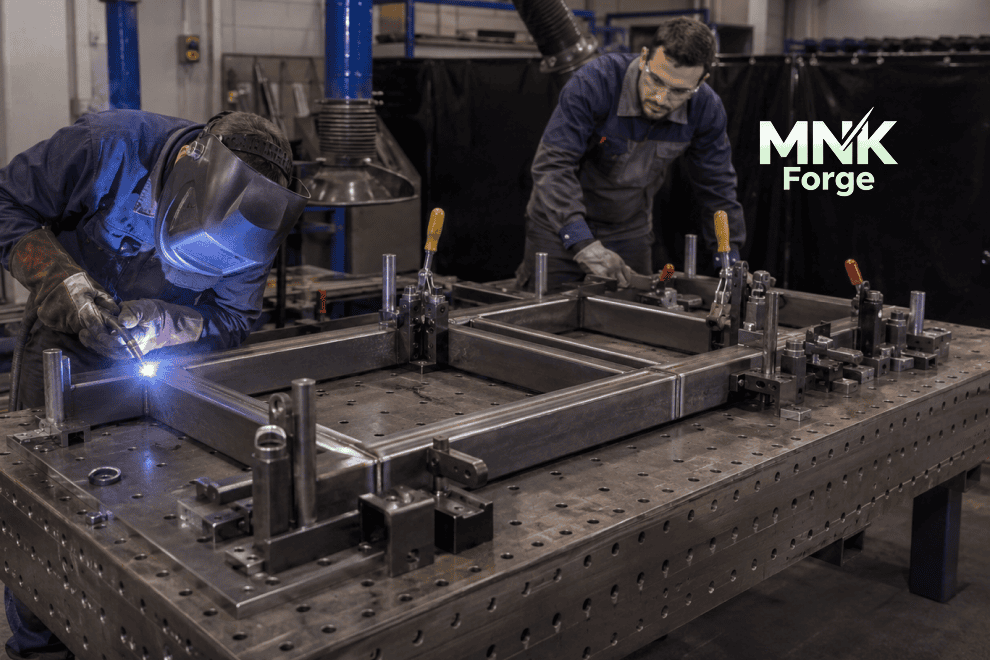
در جوشکاری، حرارت و انقباض میتوانند باعث تغییر موقعیت یا تاببرداشتن قطعات شوند. فیکسچر جوشکاری اجزای مجموعه را پیش از شروع عملیات در موقعیت مشخص نگه میدارد و فاصله، زاویه و همراستایی آنها را کنترل میکند.
در طراحی این نوع فیکسچر باید ترتیب جوشکاری، دسترسی تورچ، خروج قطعه پس از جوش، تغییرات حرارتی و محل گیرهها بررسی شود. اگر ابزار فقط براساس شکل اولیه مجموعه طراحی شود، ممکن است قطعه بعد از جوشکاری بهراحتی از فیکسچر خارج نشود.
مونتاژ
فیکسچر مونتاژ برای قرار دادن چند قطعه در موقعیت صحیح و حفظ ارتباط آنها تا پایان فرآیند استفاده میشود. این ابزار میتواند ترتیب مونتاژ را سادهتر کند و مانع نصب اشتباه قطعات شود.
در برخی پروژهها، از مکانیزمهایی استفاده میشود که قطعه فقط در جهت صحیح داخل ابزار قرار بگیرد. این رویکرد احتمال خطای اپراتور را کاهش میدهد و کنترل فرآیند را سادهتر میکند.
بازرسی و کنترل کیفیت
فیکسچر کنترلی برای قرار دادن قطعه در وضعیت مرجع و بررسی سریع ابعاد یا موقعیت بخشهای مختلف آن طراحی میشود. به کمک این ابزار میتوان ویژگیهای مهم قطعه را با گیج، ساعت اندازهگیری، سنسور یا ابزارهای کنترلی بررسی کرد.
این روش در خطوط تولیدی که کنترل سریع تعداد زیادی قطعه ضروری است، زمان بازرسی را کاهش میدهد و نتایج قابلمقایسهتری ایجاد میکند.
مزایای استفاده از جیگ و فیکسچر
ارزش واقعی یک جیگ یا فیکسچر زمانی مشخص میشود که طراحی آن با نیاز تولید هماهنگ باشد. ابزار نامناسب نهتنها کمکی به فرآیند نمیکند، بلکه میتواند بارگذاری قطعه را دشوارتر کند یا خطای جدیدی به وجود آورد. در مقابل، یک طراحی مهندسیشده مزایای زیر را برای تولید ایجاد میکند.
افزایش دقت و تکرارپذیری
با تعریف سطوح مرجع و نقاط استقرار مشخص، تمام قطعات در موقعیت مشابه قرار میگیرند. در نتیجه، اختلاف ناشی از بستن دستی یا تشخیص چشمی اپراتور کمتر میشود و ابعاد نهایی قطعات ثبات بیشتری پیدا میکنند.
کاهش خطای انسانی
در فرآیندهای دستی، نتیجه کار ممکن است به تجربه و دقت اپراتور وابسته باشد. جیگ و فیکسچر بخشی از تصمیمگیریهای تکراری را از اپراتور میگیرند و فرآیند را قابلکنترلتر میکنند. این مزیت بهویژه در تولید شیفتی یا هنگام تغییر نیروی انسانی اهمیت دارد.
کاهش زمان تنظیم و بستن قطعه
اگر اپراتور برای هر بار تولید مجبور باشد قطعه را اندازهگیری، تنظیم و تراز کند، بخش قابلتوجهی از زمان دستگاه صرف آمادهسازی خواهد شد. استفاده از سطوح مرجع، پینها و گیرههای مناسب باعث میشود قطعه سریعتر در موقعیت درست قرار بگیرد.
کاهش ضایعات و دوبارهکاری
جابهجایی قطعه، بستن نادرست یا اشتباه در موقعیتگذاری باعث خارجشدن ابعاد از محدوده مجاز شود. کنترل بهتر وضعیت قطعه، احتمال تولید قطعه معیوب و نیاز به انجام دوباره عملیات را کاهش میدهد.
افزایش سرعت تولید
کاهش زمان بارگذاری، تنظیم، کنترل و بازکردن قطعه میتواند زمان چرخه تولید را کوتاه کند. در تیراژهای بالا، حتی چند ثانیه کاهش زمان برای هر قطعه، در مجموع تأثیر قابلتوجهی بر ظرفیت تولید خواهد داشت.
افزایش ایمنی فرآیند
در طراحی اصولی، نحوه قرارگیری دست اپراتور، محل گیرهها، لبههای تیز، وزن قطعه و روش تخلیه آن بررسی میشود. این موضوع تماس دست با ابزار و نقاط خطرناک را کاهش میدهد و اجرای عملیات را ایمنتر میکند.
استفاده بهتر از تجهیزات موجود
گاهی بدون خرید دستگاه جدید و تنها با طراحی یک فیکسچر مناسب میتوان فرآیند تولید را روی تجهیزات موجود اجرا کرد یا ظرفیت آنها را افزایش داد. فیکسچر اختصاصی میتواند امکان ماشینکاری چند قطعه، کاهش تعداد دفعات بستن یا انجام چند عملیات در یک ستاپ را فراهم کند.
خلاصه کاربردی: جیگ و فیکسچر مناسب باید سه نتیجه مشخص ایجاد کند: قطعه سریعتر بسته شود، عملیات با دقت بیشتری انجام گیرد و نتیجه تولید در دفعات مختلف قابلتکرار باشد.
انواع جیگ و فیکسچر
جیگ و فیکسچر براساس نوع عملیات، شکل قطعه، تیراژ تولید و دستگاه مورد استفاده طراحی میشوند. به همین دلیل، نمیتوان یک ساختار ثابت را برای تمام پروژهها مناسب دانست. ابزاری که برای سوراخکاری یک قطعه ورقی کاربرد دارد، از نظر نحوه استقرار، نیروی بستن و دسترسی ابزار با فیکسچر ماشینکاری یک قطعه ریختهگری تفاوت زیادی خواهد داشت.
در برخی پروژهها، یک ابزار ساده با پینهای موقعیتدهنده و گیره دستی نیاز تولید را برطرف میکند. در پروژههای دیگر ممکن است به مکانیزم پنوماتیک، سیستم تعویض سریع، صفحات مدولار یا کنترل همزمان چند قطعه نیاز باشد. انتخاب نوع مناسب باید پس از بررسی فرآیند واقعی تولید انجام شود.
جیگ سوراخکاری
جیگ سوراخکاری برای تعیین دقیق محل و مسیر حرکت مته طراحی میشود. در این ابزار معمولاً از بوشهای راهنما استفاده میشود تا مته با زاویه و موقعیت مشخص وارد قطعه شود. این ساختار، نیاز به اندازهگیری و علامتگذاری جداگانه روی هر قطعه را کاهش میدهد.
نوع و جنس بوش، فاصله آن تا سطح قطعه، فضای خروج براده و امکان تعویض قطعات مصرفی از نکات مهم در طراحی جیگ سوراخکاری هستند. اگر مسیر تخلیه براده در نظر گرفته نشود، تجمع براده میتواند روی استقرار قطعه یا کیفیت سوراخ اثر بگذارد.
این نوع جیگ برای موارد زیر مناسب است:
- سوراخکاری تکراری قطعات مشابه
- ایجاد چند سوراخ با فاصله مشخص
- کنترل زاویه سوراخکاری
- برقوکاری و قلاویزکاری
- کاهش وابستگی عملیات به علامتگذاری دستی
- سوراخکاری قطعاتی با شکل نامنظم
فیکسچر ماشینکاری CNC
فیکسچر CNC برای ثابت نگهداشتن قطعه در عملیات فرزکاری، تراشکاری، سوراخکاری و سایر فرآیندهای ماشینکاری طراحی میشود. این ابزار باید نیروهای برشی را تحمل کند و در عین حال، مانع حرکت ابزار در مسیرهای موردنیاز نشود.
در طراحی فیکسچر CNC، محل قرارگیری قطعه نسبت به محورهای دستگاه، دسترسی ابزار، امکان تعیین مبدا، خروج براده و تعویض سریع قطعه بررسی میشود. برای قطعات تیراژدار، ممکن است چند قطعه بهصورت همزمان روی یک صفحه بسته شوند تا تعداد توقفهای دستگاه کاهش یابد.
در بعضی پروژهها نیز فیکسچر بهگونهای طراحی میشود که چند سطح قطعه در یک بار بستن ماشینکاری شوند. کاهش تعداد ستاپها علاوه بر صرفهجویی در زمان، خطای ناشی از بازکردن و بستن مجدد قطعه را کمتر میکند.
فیکسچر جوشکاری
فیکسچر جوشکاری برای تثبیت اجزای یک مجموعه پیش از شروع و حین انجام جوشکاری استفاده میشود. وظیفه این ابزار، حفظ فاصله، زاویه، همراستایی و موقعیت قطعات تا پایان عملیات است.
در طراحی فیکسچر جوشکاری فقط شکل اولیه مجموعه اهمیت ندارد. انقباض ناشی از سردشدن جوش، ترتیب اجرای پاسها، دسترسی تورچ، نقاط خالجوش، مسیر دود و امکان خارجکردن قطعه نهایی نیز باید بررسی شوند.
اعمال نیروی بستن بیشازحد ممکن است قطعات را در وضعیت غیرطبیعی نگه دارد. پس از بازشدن گیرهها، تنشهای باقیمانده میتوانند باعث تغییر شکل مجموعه شوند. به همین دلیل، محل و میزان نیروی گیره باید متناسب با ضخامت، جنس و ساختار قطعات انتخاب شود.
فیکسچر مونتاژ
فیکسچر مونتاژ برای قرار دادن اجزای مختلف در موقعیت صحیح و حفظ ارتباط آنها هنگام اتصال طراحی میشود. این ابزار میتواند برای مونتاژ پیچ و مهرهای، پرسی، پرچکاری، چسبکاری یا اتصال چند قطعه به یکدیگر مورد استفاده قرار گیرد.
در طراحی این فیکسچر، ترتیب ورود قطعات و دسترسی اپراتور اهمیت زیادی دارد. اگر یکی از اجزا پس از قرارگرفتن سایر قطعات قابل نصب نباشد، فرآیند مونتاژ با توقف یا دوبارهکاری روبهرو خواهد شد.
همچنین میتوان از اصول خطاناپذیرسازی استفاده کرد تا قطعه اشتباه یا قطعهای که جهت صحیح ندارد، داخل فیکسچر قرار نگیرد. این ویژگی در خطوط مونتاژ تکراری، احتمال خطای اپراتور را کاهش میدهد.
فیکسچر کنترلی و بازرسی
فیکسچر کنترلی قطعه را در وضعیت مرجع مشخص قرار میدهد تا ویژگیهای مهم آن سریعتر بررسی شوند. این ابزار ممکن است برای کنترل ابعاد، موقعیت سوراخها، تختی، هممحوری، زاویه یا صحت مونتاژ مورد استفاده قرار گیرد.
بسته به نیاز پروژه، کنترل میتواند با روشهای زیر انجام شود:
- پینها و گیجهای حدی
- ساعت اندازهگیری
- کولیس یا ارتفاعسنج
- سنسورهای مکانیکی و الکترونیکی
- گیجهای برو و نرو
- تجهیزات اندازهگیری اختصاصی
فیکسچر کنترلی زمانی بیشترین ارزش را ایجاد میکند که اندازهگیری مستقیم قطعه زمانبر باشد یا نتایج اندازهگیری میان اپراتورهای مختلف تفاوت داشته باشد.
فیکسچرهای مدولار
فیکسچر مدولار از اجزای استاندارد و قابلتنظیم ساخته میشود. محل تکیهگاهها، پینها و گیرهها در این ساختار قابل تغییر است و میتوان یک مجموعه را برای قطعات مختلف یا پروژههای کوتاهمدت تنظیم کرد.
این نوع فیکسچر برای کارگاههایی مناسب است که تنوع قطعات زیاد و تیراژ هر قطعه محدود است. با این حال، فیکسچر مدولار همیشه جایگزین ابزار اختصاصی نیست. در تولید انبوه یا عملیات دارای تلرانسهای حساس، ساخت فیکسچر اختصاصی معمولاً سرعت و تکرارپذیری بیشتری ایجاد میکند.
جیگ و فیکسچر دستی، پنوماتیک و هیدرولیک
نحوه اعمال نیروی بستن یکی دیگر از معیارهای دستهبندی جیگ و فیکسچر است.
در ابزارهای دستی، گیره توسط اپراتور باز و بسته میشود. این روش ساختار سادهتر و هزینه اولیه کمتری دارد و برای تیراژهای محدود یا فرآیندهایی که زمان چرخه اهمیت کمتری دارد، قابلاستفاده است.
در فیکسچر پنوماتیک، نیروی هوای فشرده برای باز و بستهکردن گیرهها به کار میرود. این روش سرعت بارگذاری را افزایش میدهد و نیروی بستن یکنواختتری ایجاد میکند. سیستم پنوماتیک برای خطوط تولید با تکرار بالا مناسب است، اما باید افت فشار، ایمنی و وضعیت قطعه در صورت قطع هوا بررسی شود.
فیکسچر هیدرولیک نیروی بیشتری ایجاد میکند و برای قطعات سنگین یا عملیات دارای نیروهای ماشینکاری بالا کاربرد دارد. طراحی این سیستم به کنترل دقیق فشار، آببندی مناسب و پیشبینی نشتی نیاز دارد.
نکته فنی: انتخاب مکانیزم بستن فقط براساس قدرت گیره انجام نمیشود. زمان چرخه، جنس قطعه، خطر تغییر شکل، تعداد دفعات استفاده و امکانات موجود در کارگاه نیز باید در نظر گرفته شوند.
جیگ و فیکسچرهای قابل طراحی و ساخت در MNK
در MNK، طراحی جیگ و فیکسچر به یک مدل از پیش آماده محدود نمیشود. هر ابزار براساس قطعه، عملیات و شرایط واقعی خط تولید شکل میگیرد. پیش از شروع طراحی، مشخص میشود که مشکل اصلی پروژه چیست؛ خطای موقعیتگذاری، طولانیبودن زمان ستاپ، جابهجایی قطعه، دشواری مونتاژ یا نبود امکان کنترل سریع.
متناسب با نیاز پروژه، امکان طراحی و ساخت ابزارهای زیر وجود دارد:
- جیگ سوراخکاری، برقوکاری و قلاویزکاری
- فیکسچر اختصاصی ماشینکاری CNC
- فیکسچر چندقطعهای برای افزایش ظرفیت تولید
- فیکسچر تراش و فرز قطعات نامتقارن
- فیکسچر جوشکاری قطعات و مجموعههای صنعتی
- فیکسچر مونتاژ و نصب اجزا
- فیکسچر کنترل ابعادی و گیجهای اختصاصی
- فیکسچر قطعات ورقی و خمکاریشده
- ابزارهای موقعیتدهی برای قطعات ریختهگری و فورج
- فیکسچر دستی، پنوماتیک یا هیدرولیک
- فیکسچرهای مدولار و قابلتنظیم
- ابزارهای تعویض سریع برای خطوط تیراژدار
- بازطراحی و اصلاح جیگ و فیکسچرهای موجود
اگر ابزار موجود با مشکل دقت، استهلاک، دشواری کاربری یا زمان بالای بارگذاری مواجه باشد، ابتدا ساختار فعلی بررسی میشود. در بعضی پروژهها، اصلاح نقاط استقرار، تغییر مکان گیرهها یا تعویض قطعات فرسایشی میتواند بدون ساخت کامل یک ابزار جدید، عملکرد فیکسچر را بهبود دهد.
مراحل طراحی و ساخت جیگ و فیکسچر در MNK
طراحی یک ابزار صنعتی از مدلسازی سهبعدی شروع نمیشود. پیش از آن باید مشخص شود قطعه در چه شرایطی تولید میشود، نیروها از چه جهتی به آن وارد میشوند و اپراتور چگونه با ابزار کار خواهد کرد. نادیدهگرفتن این اطلاعات ممکن است به ساخت فیکسچری منجر شود که روی نرمافزار درست به نظر میرسد، اما در کارگاه کارایی مناسبی ندارد.
۱. دریافت اطلاعات و بررسی نیاز پروژه
در مرحله اول، نقشه دوبعدی، فایل سهبعدی، نمونه قطعه یا اطلاعات خط تولید دریافت میشود. نوع عملیات، دستگاه، تیراژ، تلرانسها، زمان چرخه و مشکل فعلی فرآیند نیز مورد بررسی قرار میگیرند.
اگر هدف جایگزینی یک ابزار قدیمی باشد، علت ضعف آن مشخص میشود. برای مثال، ممکن است مشکل از استهلاک پینها، دشواری بارگذاری، تغییر شکل قطعه یا نامناسببودن محل گیرهها باشد.
۲. بررسی قطعه و سطوح مرجع
در این مرحله، سطوح مناسب برای استقرار و موقعیتدهی قطعه انتخاب میشوند. سطح مرجع باید تا حد امکان پایدار، قابلتکرار و متناسب با مبنای ابعادی نقشه باشد.
در قطعات خام ریختهگری، فورج یا برشخورده، تمام سطوح دقت یکسانی ندارند. انتخاب یک سطح نامطمئن بهعنوان مرجع میتواند باعث جابهجایی موقعیت قطعه و ایجاد خطا در عملیات بعدی شود.
اگر نقشه فنی یا مدل قابلاعتمادی وجود نداشته باشد، قطعه اندازهگیری و اطلاعات موردنیاز از طریق مهندسی معکوس استخراج میشوند.
۳. تعیین روش موقعیتدهی
برای حذف درجات آزادی قطعه، از ترکیبی از تکیهگاهها، پینها، بلوکهای موقعیتدهنده و سطوح مرجع استفاده میشود. یکی از روشهای رایج، اصل موقعیتدهی ۳-۲-۱ است:
- سه نقطه برای تعریف سطح اصلی
- دو نقطه برای کنترل جهت جانبی
- یک نقطه برای مشخصکردن موقعیت نهایی
البته این روش باید متناسب با شکل قطعه و نوع عملیات اجرا شود. در برخی پروژهها، استفاده نادرست از تعداد زیاد نقاط تماس باعث میشود قطعه بهدرستی روی همه تکیهگاهها ننشیند.
۴. تعیین روش بستن قطعه
پس از مشخصشدن محل استقرار، نوع و موقعیت گیرهها انتخاب میشوند. نیروی گیره باید قطعه را به سمت تکیهگاهها هدایت کند و در برابر نیروهای فرآیند مقاومت کافی داشته باشد.
در این مرحله، موارد زیر بررسی میشوند:
- میزان نیروی لازم برای بستن
- احتمال تغییر شکل قطعه
- سرعت باز و بستهشدن گیره
- دسترسی اپراتور
- برخورد احتمالی گیره با ابزار
- ایمنی در زمان کار
- تعداد دفعات استفاده در هر شیفت
بسته به نیاز، میتوان از گیرههای دستی، اهرمی، پیچی، پنوماتیک، هیدرولیک یا مکانیزمهای سفارشی استفاده کرد.
۵. طراحی مفهومی و مدلسازی سهبعدی
پس از تعیین ساختار کلی، مدل سهبعدی جیگ یا فیکسچر تهیه میشود. در این مدل، بدنه، تکیهگاهها، گیرهها، پینها، بوشها و اجزای استاندارد جانمایی میشوند.
قطعه و ابزار نیز در محیط طراحی بررسی میشوند تا فضای حرکتی، نقاط برخورد و امکان بارگذاری مشخص شود. در این مرحله میتوان چند طرح را از نظر هزینه، دقت، سهولت ساخت و سرعت استفاده مقایسه کرد.
۶. کنترل دسترسی و شبیهسازی عملکرد
پیش از ساخت باید مشخص شود که مته، فرز، تورچ جوشکاری یا ابزار مونتاژ به تمام نقاط لازم دسترسی دارد. مسیر حرکت اپراتور و روش ورود و خروج قطعه نیز کنترل میشوند.
در فیکسچرهای CNC، احتمال برخورد ابزار، هولدر و اسپیندل با اجزای فیکسچر بررسی میشود. در فیکسچر جوشکاری، دسترسی تورچ و امکان خارجکردن مجموعه بعد از جوش اهمیت بیشتری دارد.
۷. انتخاب متریال و قطعات استاندارد
متریال هر بخش براساس میزان نیرو، دقت، سایش و شرایط کاری انتخاب میشود. تمام اجزای فیکسچر لازم نیست از یک جنس ساخته شوند. برای مثال، بدنه میتواند از فولاد یا آلومینیوم باشد، درحالیکه پینها و بوشهای در معرض سایش از فولاد سختکاریشده ساخته شوند.
در صورت امکان، استفاده از اجزای استاندارد و قابلتعویض باعث میشود تعمیر و نگهداری ابزار سادهتر شود. قطعاتی که مستقیماً با قطعه کار تماس دارند یا در معرض سایش هستند، بهتر است بهصورت جداشدنی طراحی شوند.
۸. تهیه نقشههای ساخت
پس از تأیید مدل، نقشههای ساخت و مونتاژ تهیه میشوند. تلرانسهای ابعادی، کیفیت سطوح، جنس قطعات، عملیات حرارتی و نحوه مونتاژ در این نقشهها مشخص خواهند شد.
دقت نقشههای ساخت اهمیت زیادی دارد؛ زیرا خطای کوچک در محل پینها یا سطوح مرجع میتواند روی تمام قطعات تولیدشده اثر بگذارد.
۹. ساخت، مونتاژ و تنظیم
قطعات فیکسچر با روشهای مناسب ماشینکاری، برش، جوشکاری، سنگزنی یا عملیات تکمیلی ساخته میشوند. سپس مجموعه مونتاژ و اجزای موقعیتدهنده تنظیم خواهند شد.
در فیکسچرهای دقیق ممکن است پس از مونتاژ اولیه، بخشی از سطوح یا سوراخها بهصورت همزمان ماشینکاری شوند تا رابطه هندسی اجزا با دقت بیشتری حفظ شود.
۱۰. تست با قطعه واقعی
عملکرد فیکسچر باید با قطعه واقعی و در شرایط نزدیک به تولید بررسی شود. تنها اندازهگیری خود ابزار برای تأیید عملکرد آن کافی نیست.
در مرحله تست، موارد زیر کنترل میشوند:
- سهولت قراردادن و خارجکردن قطعه
- صحت موقعیتدهی
- پایداری قطعه هنگام عملیات
- زمان بارگذاری و تخلیه
- دسترسی ابزار و اپراتور
- کیفیت قطعه تولیدشده
- تکرارپذیری نتایج
- امکان تمیزکاری و خروج براده
پس از اجرای تست، اصلاحات احتمالی انجام میشوند تا ابزار برای استفاده در خط تولید آماده شود.
معیارهای مهم در طراحی جیگ و فیکسچر
یک فیکسچر خوب فقط باید قطعه را محکم نگه ندارد. طراحی آن باید میان دقت، سرعت، ایمنی، دوام و هزینه تعادل ایجاد کند.
دقت و تکرارپذیری
فیکسچر باید قطعه را در هر بار استفاده، در موقعیتی مشخص و قابلتکرار قرار دهد. پینها، بوشها و سطوح مرجع باید متناسب با تلرانس موردنیاز طراحی شوند.
اگر تلرانس ابزار بیشازحد باز باشد، موقعیت قطعه ثابت نخواهد بود. از طرف دیگر، درنظرگرفتن دقت غیرضروری میتواند هزینه ساخت و نگهداری فیکسچر را افزایش دهد.
کنترل درجات آزادی قطعه
قطعه نباید هنگام عملیات امکان حرکت، چرخش یا بلندشدن از روی تکیهگاهها را داشته باشد. در عین حال، استفاده از تکیهگاههای اضافی و نامنظم نیز ممکن است قطعه را ناپایدار کند.
ساختار موقعیتدهی باید ساده، مشخص و قابلکنترل باشد تا اپراتور بتواند از نشستن صحیح قطعه مطمئن شود.
نیروی بستن مناسب
گیره باید نیروی کافی برای حفظ موقعیت قطعه ایجاد کند، اما این نیرو نباید باعث تغییر شکل آن شود. این موضوع در قطعات نازک، آلومینیومی، پلاستیکی یا دارای سطوح حساس اهمیت بیشتری دارد.
جهت نیروی بستن نیز باید قطعه را به سمت تکیهگاهها فشار دهد. گیرهای که نیرو را در جهت نامناسب وارد کند، ممکن است قطعه را از سطح مرجع جدا کند.
دسترسی ابزار
هیچ بخش از فیکسچر نباید مسیر ابزار، هولدر، تورچ یا تجهیزات اندازهگیری را مسدود کند. فضای لازم برای ورود و خروج ابزار و همچنین مسیر تخلیه براده باید از ابتدا در طراحی دیده شود.
سرعت بارگذاری و تخلیه
در تولید تیراژدار، چند ثانیه زمان اضافه در هر چرخه میتواند در پایان شیفت به اتلاف قابلتوجهی تبدیل شود. قطعه باید بدون تنظیمهای پیچیده داخل ابزار قرار بگیرد و گیرهها نیز با کمترین حرکت ممکن باز و بسته شوند.
خطاناپذیرسازی
در صورت امکان، طراحی باید از قرارگرفتن قطعه در جهت اشتباه جلوگیری کند. استفاده از پین نامتقارن، فرم اختصاصی یا محدودکنندههای مکانیکی میتواند امکان نصب نادرست را کاهش دهد.
دوام و تعمیرپذیری
پینها، بوشها و سطوح تماس در اثر استفاده مداوم فرسوده میشوند. بهتر است این اجزا قابلتعویض باشند تا با استهلاک یک بخش کوچک، کل ابزار از خط تولید خارج نشود.
دسترسی به پیچها، اتصالات و قطعات مصرفی نیز باید برای تعمیر و تنظیم دورهای ساده باشد.
ایمنی و ارگونومی
ارتفاع کار، محل دستگیرهها، نقاط گیرکردن انگشت، لبههای تیز و وزن قطعات متحرک باید بررسی شوند. اگر فیکسچر سنگین باشد، ممکن است به دسته، چرخ، بالانسر یا تجهیز کمکی برای جابهجایی نیاز داشته باشد.
سازگاری با دستگاه و محیط کار
ابعاد میز، محل شیارها، ظرفیت دستگاه، محدوده حرکتی محورها و فضای اطراف تجهیزات باید پیش از طراحی ثبت شوند. ساخت فیکسچری که از نظر ابعاد یا وزن با دستگاه موجود هماهنگ نباشد، عملاً امکان استفاده در خط تولید را از بین میبرد.
صنایع هدف و نمونه کاربردها
جیگ و فیکسچر در هر صنعتی که دقت، تکرارپذیری و سرعت تولید اهمیت داشته باشد، قابلاستفاده است. نوع ابزار براساس فرآیند تولید و ویژگی قطعه تغییر میکند.
صنعت خودروسازی و قطعهسازی
در تولید قطعات خودرو، تعداد بالای قطعات و ضرورت تکرار کیفیت، استفاده از ابزارهای اختصاصی را ضروری میکند. جیگ و فیکسچر میتوانند برای سوراخکاری، جوشکاری، مونتاژ و کنترل قطعات بدنه، شاسی و اجزای مکانیکی استفاده شوند.
نمونه کاربردها:
- فیکسچر جوشکاری مجموعههای فلزی
- جیگ سوراخکاری قطعات بدنه
- فیکسچر مونتاژ قطعات موتور و گیربکس
- گیج کنترلی قطعات تولیدشده
- فیکسچر ماشینکاری قطعات ریختهگری
صنایع ماشینسازی
در ساخت ماشینآلات، بسیاری از قطعات دارای ابعاد خاص و تیراژ محدود هستند. فیکسچر اختصاصی میتواند امکان ماشینکاری یا مونتاژ این قطعات را روی تجهیزات موجود فراهم کند.
صنایع نفت، گاز و پتروشیمی
قطعات مورد استفاده در این صنایع معمولاً به دقت، استحکام و قابلیت اطمینان بالایی نیاز دارند. فیکسچرهای ماشینکاری و مونتاژ برای تولید قطعات شیرآلات، اتصالات، تجهیزات دوار و مجموعههای صنعتی استفاده میشوند.
صنایع لوازم خانگی
در تولید لوازم خانگی، سرعت مونتاژ و یکنواختی ظاهری اهمیت زیادی دارد. جیگ و فیکسچر برای مونتاژ بدنه، نصب قطعات، سوراخکاری و کنترل موقعیت اجزا به کار میروند.
صنایع فلزی و سازهای
فیکسچرهای جوشکاری در ساخت قابها، شاسیها، پایهها و مجموعههای فلزی کاربرد دارند. این ابزارها زاویه و فاصله قطعات را پیش از جوشکاری کنترل میکنند و احتمال تاببرداشتن مجموعه را کاهش میدهند.
صنایع تجهیزات پزشکی
در تولید تجهیزات پزشکی، بعضی قطعات کوچک و دارای تلرانسهای حساس هستند. استفاده از فیکسچر اختصاصی میتواند فرآیند ماشینکاری، مونتاژ یا کنترل این قطعات را تکرارپذیرتر کند.
صنایع برق و الکترونیک
فیکسچرهای مونتاژ و تست برای قراردادن بردها، قطعات، سوکتها و مجموعههای الکترونیکی در موقعیت مشخص استفاده میشوند. در این پروژهها، ظرافت قطعه و جلوگیری از اعمال فشار اضافی اهمیت بالایی دارد.
اشتباهات رایج در سفارش جیگ و فیکسچر
بخشی از مشکلات ابزارهای صنعتی به ساخت آنها مربوط نیست؛ بلکه از اطلاعات ناقص یا تعریف نادرست نیاز در ابتدای پروژه ایجاد میشود. شناخت این اشتباهات میتواند از اصلاحات پرهزینه پس از ساخت جلوگیری کند.
ارائهنکردن اطلاعات فرآیند تولید
ارسال نقشه قطعه بهتنهایی برای طراحی فیکسچر کافی نیست. نوع دستگاه، ابزار، ترتیب عملیات، تیراژ و روش کار اپراتور نیز باید مشخص باشند. بدون این اطلاعات، ممکن است ابزاری طراحی شود که با شرایط واقعی تولید هماهنگ نباشد.
تمرکز صرف بر محکمبستن قطعه
استفاده از گیرههای بیشتر یا نیروی بالاتر همیشه نتیجه بهتری ایجاد نمیکند. قطعه باید در برابر نیروهای عملیات پایدار باشد، اما فشار نامناسب میتواند آن را تغییر شکل دهد یا از سطح مرجع جدا کند.
مشخصنکردن تلرانسهای مهم
تمام ابعاد قطعه اهمیت یکسانی ندارند. باید ویژگیهایی که فیکسچر مستقیماً بر آنها اثر میگذارد، مشخص شوند. طراحی بدون شناخت تلرانسهای کلیدی ممکن است ابزار را در بخشهای غیرضروری پیچیده و در نقاط حساس کمدقت کند.
نادیدهگرفتن قطعه خام
مدل سهبعدی معمولاً شکل نهایی و ایدئال قطعه را نشان میدهد، اما قطعه خام ممکن است دارای پلیسه، تغییرات ابعادی، شیب ریختهگری یا تاب اولیه باشد. طراحی باید این تغییرات واقعی را در نظر بگیرد.
درنظرنگرفتن خروج قطعه
در فیکسچرهای جوشکاری و مونتاژ، شکل قطعه پس از پایان عملیات ممکن است با حالت اولیه تفاوت داشته باشد. اگر روش خروج مجموعه بررسی نشود، قطعه نهایی ممکن است داخل فیکسچر گیر کند.
نادیدهگرفتن براده و آلودگی
تجمع براده، گردوغبار، روغن یا پاشش جوش روی سطوح مرجع میتواند استقرار قطعه را مختل کند. مسیر تخلیه و امکان تمیزکاری باید بخشی از طراحی باشد.
انتخاب مکانیزم پیچیده بدون نیاز واقعی
سیستمهای پنوماتیک و هیدرولیک میتوانند سرعت تولید را افزایش دهند، اما همیشه ضروری نیستند. برای تیراژ محدود، یک گیره دستی مناسب ممکن است هزینه ساخت، تعمیر و نگهداری کمتری داشته باشد.
سفارش ساخت بدون تأیید طرح
ساخت مستقیم ابزار بدون بررسی مدل سهبعدی، دسترسیها و روش بارگذاری، احتمال اصلاحات پس از تولید را افزایش میدهد. بهتر است ساخت پس از تأیید ساختار، نقاط مرجع، مکانیزم بستن و نحوه استفاده آغاز شود.
اشتباه رایج: گاهی فیکسچر فقط با یک قطعه سالم و دقیق آزمایش میشود؛ درحالیکه برای ارزیابی واقعی باید چند قطعه با تغییرات مجاز تولید داخل آن تست شوند.
عوامل مؤثر بر قیمت طراحی و ساخت جیگ و فیکسچر
برای جیگ و فیکسچر نمیتوان بدون بررسی اطلاعات پروژه، قیمت ثابتی تعیین کرد. حتی دو ابزار با ابعاد مشابه ممکن است از نظر دقت، مکانیزم بستن، تعداد قطعات و پیچیدگی ساخت تفاوت زیادی داشته باشند. به همین دلیل، هزینه نهایی پس از بررسی نقشه قطعه، فرآیند تولید و شرایط استفاده مشخص میشود.
مهمترین عوامل مؤثر بر قیمت عبارتاند از:
- ابعاد و وزن قطعه
- پیچیدگی هندسی قطعه
- نوع عملیات تولید یا مونتاژ
- تلرانس و دقت موردنیاز
- تعداد نقاط موقعیتدهی و بستن
- دستی، پنوماتیک یا هیدرولیکبودن گیرهها
- تعداد قطعاتی که همزمان داخل فیکسچر قرار میگیرند
- جنس بدنه، پینها، بوشها و قطعات فرسایشی
- نیاز به سختکاری، سنگزنی یا عملیات تکمیلی
- استفاده از قطعات استاندارد یا مکانیزمهای سفارشی
- نیاز به مهندسی معکوس
- تعداد فیکسچرهای موردنیاز
- شرایط تست و کنترل نهایی
در پروژههای تیراژدار، فقط هزینه ساخت ابزار نباید معیار تصمیمگیری باشد. فیکسچری که زمان بارگذاری را کاهش دهد، خطای اپراتور را کمتر کند و جلوی دوبارهکاری را بگیرد، ممکن است در مدت کوتاهی هزینه اولیه خود را جبران کند.
نکته: برای دریافت برآورد دقیقتر، بهتر است همراه درخواست خود نقشه دوبعدی یا سهبعدی قطعه، نوع دستگاه، تیراژ تولید، عملیات موردنظر و تلرانسهای مهم را ارسال کنید.
چه اطلاعاتی برای سفارش جیگ و فیکسچر لازم است؟
هرچه اطلاعات اولیه پروژه کاملتر باشد، امکان طراحی دقیقتر و ارائه برآورد واقعیتر فراهم میشود. برای شروع بررسی، ارائه همه مدارک زیر الزامی نیست؛ اما وجود آنها سرعت تصمیمگیری و طراحی را افزایش میدهد:
- نقشه دوبعدی قطعه
- فایل سهبعدی قطعه یا مجموعه
- نمونه سالم یا فرسوده قطعه
- مشخصات قطعه خام
- جنس قطعه
- نوع عملیات موردنظر
- مدل و مشخصات دستگاه
- تیراژ روزانه یا ماهانه
- زمان چرخه هدف
- تلرانسهای حساس
- ابزارهای مورد استفاده
- فضای در دسترس روی دستگاه یا خط تولید
- تصاویر یا فیلم فرآیند فعلی
- توضیح مشکلات فیکسچر موجود
- استانداردهای کنترل و بازرسی
اگر نقشه یا مدل سهبعدی در دسترس نباشد، امکان بررسی نمونه و استخراج اطلاعات موردنیاز از طریق مهندسی معکوس وجود دارد.
چرا طراحی اختصاصی جیگ و فیکسچر اهمیت دارد؟
استفاده از ابزار عمومی برای تمام قطعات، همیشه انتخاب مناسبی نیست. شکل قطعه، جهت نیرو، تلرانسها و ترتیب عملیات در هر پروژه متفاوت است. فیکسچر اختصاصی با توجه به همین شرایط طراحی میشود و میتواند مشکل مشخصی از خط تولید را برطرف کند.
مزایای طراحی اختصاصی عبارتاند از:
- افزایش تکرارپذیری تولید
- کاهش وابستگی نتیجه به مهارت اپراتور
- کوتاهشدن زمان تنظیم و ستاپ
- کاهش خطای موقعیتدهی
- جلوگیری از جابهجایی قطعه حین عملیات
- کاهش ضایعات و دوبارهکاری
- امکان تولید چند قطعه در هر سیکل
- بهبود ایمنی و شرایط کاری اپراتور
- سادهترشدن کنترل کیفیت
- استفاده بهتر از ظرفیت دستگاههای موجود
البته طراحی اختصاصی زمانی ارزش اقتصادی بیشتری دارد که براساس نیاز واقعی پروژه انجام شود. پیچیدهکردن ابزار بدون تأثیر مستقیم بر دقت، سرعت یا ایمنی، فقط هزینه ساخت و نگهداری را افزایش میدهد.
چرا طراحی و ساخت جیگ و فیکسچر را به MNK بسپاریم؟
در MNK، طراحی ابزار از شناخت فرآیند واقعی تولید آغاز میشود. هدف فقط ساخت یک سازه برای نگهداشتن قطعه نیست؛ بلکه باید مشخص شود ابزار چگونه میتواند دقت، سرعت و پایداری فرآیند را بهبود دهد.
در بررسی هر پروژه، مواردی مانند سطوح مرجع، نیروهای واردشده، تلرانسهای حساس، روش بارگذاری، دسترسی ابزار، وضعیت اپراتور و شرایط تعمیر و نگهداری در نظر گرفته میشوند.
مزیتهای همکاری با MNK شامل موارد زیر است:
- طراحی متناسب با قطعه و فرآیند واقعی
- امکان مهندسی معکوس نمونههای موجود
- مدلسازی سهبعدی پیش از شروع ساخت
- بررسی دسترسی ابزار و احتمال برخورد
- انتخاب متریال متناسب با سایش و دقت
- استفاده از قطعات فرسایشی قابلتعویض
- ساخت، مونتاژ و تنظیم مجموعه
- تست فیکسچر با قطعه واقعی
- اصلاح و بازطراحی ابزارهای موجود
- ارائه راهکار برای فیکسچرهای دستی، پنوماتیک و هیدرولیک
سؤالات متداول درباره جیگ و فیکسچر
تفاوت جیگ و فیکسچر چیست؟
جیگ علاوه بر نگهداشتن و موقعیتدهی قطعه، مسیر ابزار را نیز هدایت میکند؛ اما فیکسچر وظیفه تثبیت قطعه را بر عهده دارد و معمولاً ابزار را هدایت نمیکند. جیگهای سوراخکاری دارای بوش راهنما، نمونه رایج این تفاوت هستند.
برای ساخت فیکسچر حتماً به نقشه سهبعدی نیاز است؟
خیر. طراحی میتواند با استفاده از نقشه دوبعدی، نمونه قطعه یا اطلاعات موجود انجام شود. اگر مدارک فنی کافی نباشد، ابتدا ابعاد و مشخصات موردنیاز از طریق مهندسی معکوس استخراج خواهند شد.
فیکسچر دستی بهتر است یا پنوماتیک؟
انتخاب میان این دو به تیراژ، زمان چرخه، نیروی موردنیاز و امکانات خط تولید بستگی دارد. برای تیراژ محدود، فیکسچر دستی معمولاً اقتصادیتر است. در تولید تکراری، مکانیزم پنوماتیک میتواند زمان بارگذاری را کاهش دهد و نیروی یکنواختتری ایجاد کند.
آیا امکان اصلاح فیکسچر قدیمی وجود دارد؟
بله. ابتدا بدنه، نقاط استقرار، پینها، بوشها، گیرهها و مشکل فعلی ابزار بررسی میشوند. در بسیاری از پروژهها، با تعویض قطعات فرسوده یا اصلاح مکانیزم بستن میتوان عملکرد فیکسچر را بهبود داد.
چه متریالی برای ساخت فیکسچر مناسب است؟
انتخاب متریال به وزن قطعه، نیروی فرآیند، دقت، سایش و محیط کاری بستگی دارد. بدنه ممکن است از فولاد یا آلومینیوم ساخته شود، درحالیکه پینها و بوشها معمولاً به متریال مقاومتر و گاهی عملیات حرارتی نیاز دارند.
چگونه از دقت فیکسچر اطمینان حاصل میشود؟
دقت فیکسچر از طریق کنترل سطوح مرجع، محل پینها و ارتباط هندسی اجزا بررسی میشود. بااینحال، تأیید نهایی باید با قراردادن قطعه واقعی، اجرای عملیات و کنترل چند نمونه تولیدشده انجام شود.
زمان طراحی و ساخت جیگ و فیکسچر چقدر است؟
مدت اجرا به پیچیدگی ابزار، تعداد قطعات، نوع مکانیزم، عملیات ساخت و شرایط تست بستگی دارد. پس از دریافت اطلاعات و بررسی اولیه پروژه، میتوان زمانبندی دقیقتری ارائه کرد.
آیا میتوان چند قطعه را همزمان داخل یک فیکسچر قرار داد؟
بله. در پروژههای تیراژدار میتوان فیکسچر چندقطعهای طراحی کرد؛ بهشرط آنکه ظرفیت دستگاه، دسترسی ابزار، تخلیه براده و نیروی بستن برای تمام قطعات بررسی شود.
جمعبندی
جیگ و فیکسچر زمانی عملکرد مناسبی دارد که براساس قطعه، عملیات، دستگاه و شرایط واقعی تولید طراحی شده باشد. انتخاب درست سطوح مرجع، کنترل درجات آزادی، اعمال نیروی بستن مناسب و توجه به دسترسی ابزار، مستقیماً بر دقت و تکرارپذیری تولید اثر میگذارند.
یک ابزار نامناسب ممکن است خود به منبع خطا، اتلاف زمان و دوبارهکاری تبدیل شود. در مقابل، طراحی اصولی میتواند زمان ستاپ را کاهش دهد، کار اپراتور را سادهتر کند و کیفیت قطعات تولیدشده را در طول زمان ثابت نگه دارد.
برای بررسی امکان طراحی، ساخت یا اصلاح جیگ و فیکسچر، میتوانید نقشه، مدل سهبعدی، تصاویر خط تولید یا نمونه قطعه را برای کارشناسان MNK ارسال کنید. پس از بررسی نیاز پروژه، روش مناسب موقعیتدهی، بستن و ساخت ابزار پیشنهاد خواهد شد.
برای دریافت مشاوره و برآورد هزینه، اطلاعات قطعه و فرآیند موردنظر خود را برای MNK ارسال کنید.
